 Artykuły Technologie
Technologie
Metody wiercenia w elementach z kamienia
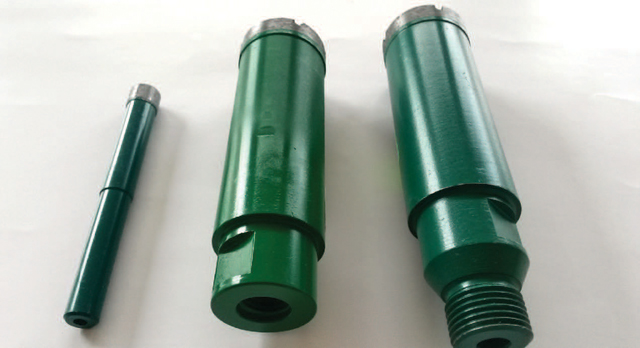
Jedną z częstych operacji obróbki kamienia jest wiercenie. Występuje zwłaszcza w przypadku elementów budowlanych. Niejednokrotnie przysparza wiele problemów ponieważ często wykonywane jest bez użycia odpowiednich maszyn i osprzętu ułatwiającego całą operację.
Wiercić można różnymi metodami – w zależności od posiadanego sprzętu, rodzaju i liczby wymaganych otworów, oczekiwanej dokładności. Wiercenia są wykonywane za pomocą różnych typów wierteł. W tym artykule skupimy się na wiertłach z nasypem diamentowym.
Podstawowy podział wierteł to przeznaczone do pracy na sucho i na mokro (z chłodzeniem wodą). To ważne, bo użycie wiertła przeznaczonego do pracy na mokro bez chłodzenia wodą może się skończyć jego szybkim zniszczeniem.
Innym podziałem wierteł jest sposób zamocowania. Trzy podstawowe typy mocowań to: M14 (na szlifierki kątowe); ½’’ (na maszyny ręczne i CNC) oraz uchwyty walcowe (na wiertarki). Dobierając typ zamocowania należy pamiętać, jakim sprzętem dysponujemy, gdyż od tego zależy dopasowanie do konkretnych zastosowań.
Oto podstawowe rodzaje wiercenia:
1. Wiercenie „z ręki”
Wykonywane najczęściej w elewacjach, stopniach, posadzkach – bezpośrednio podczas montażu za pomocą wiertarki lub szlifierki kątowej. Specyfika tej pracy zwykle wymaga wiercenia na sucho.
Aby otwór był wywiercony precyzyjnie zaleca się użycie specjalnych prowadnic mocowanych np. na przyssawkę do kamienia lub odpowiedniego statywu. Praca bez statywu lub prowadnicy może być trudna, zwłaszcza dla osób niedoświad- czonych, a czasem może nawet doprowadzić do uszkodzenia elementu lub narzędzia.
Podstawowe zalecenie podczas wiercenia
„z ręki” to zmniejszenie obrotów na początku, aby możliwie precyzyjnie rozpocząć nawiercanie otworu. Dobrze jest też ustawić wiertło nieco pod kątem. Przy wychodzeniu wiertła z kamienia warto zmniejszyć siłę posuwu, aby zmini- malizować wyrwanie powstałe przy wychodzeniu wiertła z kamienia.
Chcąc używać wierteł do pracy na mokro w wiertarkach czy szlifierkach bez przepływu wody wewnątrz wrzeciona można zastosować specjalny uchwyt wiertniczy z bocznym doprowadzeniem wody.
2. Wiercenie na maszynach sterowanych ręcznie
Wiercenie na maszynach ręcznych odbywa się w ten sposób, że ustalamy miejsce wiercenia, następnie blokujemy maszynę w tym położeniu, ustawiamy parametry pracy (obroty oraz prędkość posuwu lub czas wiercenia) i maszyna wykonuje cykl wiercenia. Należy pamiętać, aby przed wyjściem wiertła z kamienia zmniejszyć nieco posuw, by zminimalizować wyrwanie powstałe przy wychodzeniu wiertła z kamienia.
Jeśli istotna jest duża prędkości i precyzja wiercenia można zastosować specjalne wiertła cienkościenne. Do takich zadań idealnie nadają się m.in. wiertła linii Super High Speed proponowane przez firmę Marmoelettromeccanica.
3. Wiercenie na maszynach sterowanych numerycznie CNC
Wiercenie na maszynach numerycznych od- bywa się poprzez podanie współrzędnych otworu oraz numeru używanego do tego narzędzia. Wcześniej należy zapisać parametry wiertła w programie maszyny na stronie narzędzi – zarówno wymiary geometryczne (średnica, długość) jak i parametry prac. W zasadzie wiertła używane na maszynach CNC są takie same jak te na maszynach ręcznych – typowym uchwytem jest ½’’.
4. Wiercenie z boku płyty elementów na fasady Do wiercenia z boku płyty – pod kotwy do elementów elewacyjnych istnieją specjalne statywy, które ułatwiają pracę i umożliwiają precyzyjne
wiercenie.
Do wiercenia dużej ilości otworów w płytach elewacyjnych można używać bardziej skomplikowanych urządzeń z dwoma lub więcej wrzecionami wiertarskimi i z pneumatycznym posuwem wiercenia.
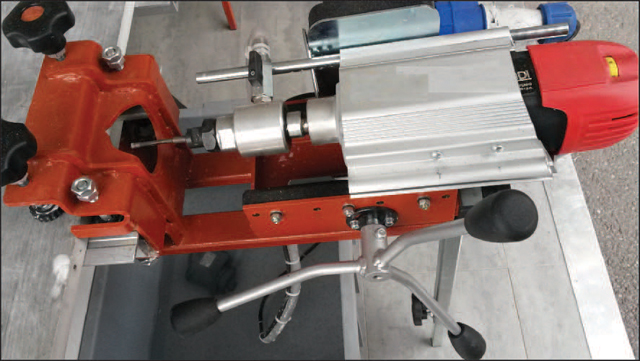
Specjalna wiertarka na statywie do wiercenia z boku płyty otworów pod kotwy
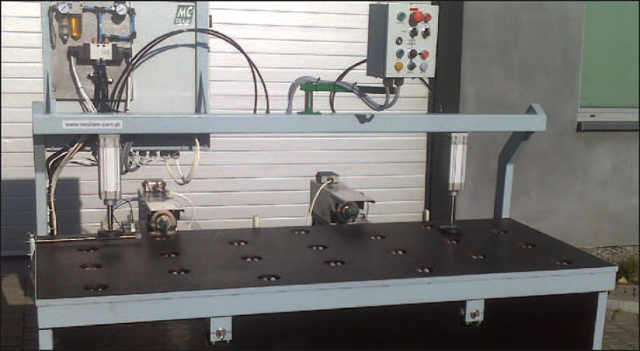
Specjalna półautomatyczna wiertarka dwugłowicowa do wiercenia otworów pod kotwy, produkcja MC DIAM
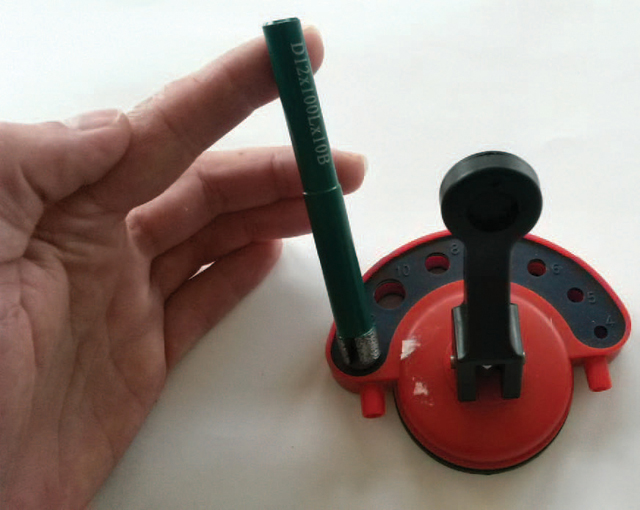
Prowadnica do wiercenia na przyssawkę
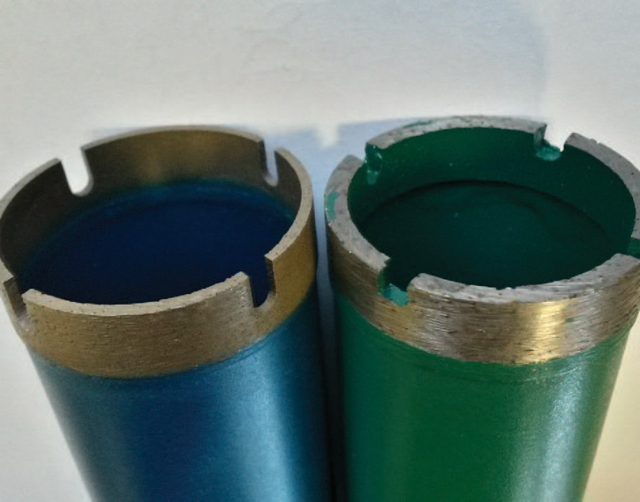
Porównanie wierteł do granitu D35mm: po lewej SHS – ścianka 1,25 mm, po prawej standardowe – ścianka 2,5 mm
Łupanie kamienia po nowemu
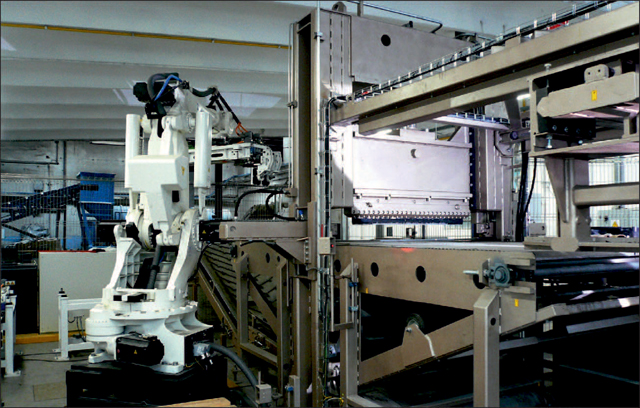
Kamienna kostka szacunkowo ma 3% udziału rynku kostki drogowej. Powalczmy o podwojenie tej wielkości.
Kostka granitowa to produkt bardzo rozpowszechniony. Firmy, które się tym zajmują, można śmiało podzielić na dwie grupy. Pierwsza z nich to firmy, które poprzez łupanie kostki pozbywają się odpadów produkcyjnych, druga to te, dla których produkcja kostki jest zajęciem podstawowym. Niezależnie jednak od tego, o której grupie mówimy, technologia jest podobna. W przypadku firm o dużej produkcji spotykamy już linie technologiczne, w których początkowym procesem jest łupanie większych brył, a końcowym produkcja kostki, jaka trafia do sprzedaży. Od pewnego czasu coraz większą popularnością cieszy się również kostka produkowana z ciętych płyt.
Przyglądając się procesowi łupania nasuwa się pytanie: czy taka produkcja musi być realizowana w całości ręcznie? Większość producentów zapewne stwierdzi, że inaczej się nie da. O tym właśnie rozmawiamy z panem Grzegorzem Wojdyło z firmy Euro Tech Plus – przedstawicielem firmy Gestra w Polsce.
Dariusz Wawrzynkiewicz: Zajmuje się Pan łupiarkami już od wielu lat.
Grzegorz Wojdyło: Tak – nasza firma, jako spółka z o. o. istnieje od 2000 roku, natomiast czeska firma Gestra, której jesteśmy przedstawicielem, od 1990 roku. Mamy, zatem już sporo doświadczeń.
DW: Zawsze uważałem, że ręczna produkcja kostki to dość niebezpieczne zajęcie dla pracowników, dlatego tak bardzo zainteresował mnie temat automatyki w takim procesie. Wiem, że Gestra opracowała ciągi technologiczne automatyczne do łupania kostki betonowej. Czy można podobnie podejść do kostki kamiennej?
GW: Tak, dla kamienia prowadziliśmy próby w „półautomacie”,
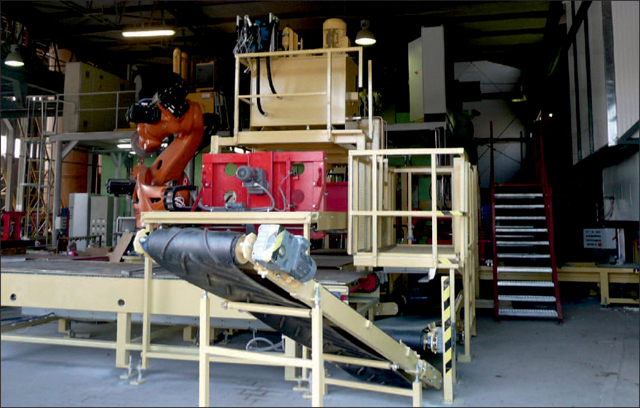
ale pełna automatyzacja procesu – nawet taka z zastosowaniem robotyki – też byłaby możliwa. Ale zacznijmy od początku. Produkujemy maszyny dla linii technologicznych manualnych, półautomatycznych, automatycznych oraz automatycznych z wykorzystaniem robota. Te ostatnie są najbardziej zaawansowane i obowiązują je najbardziej rygorystyczne przepisy BHP. Spełnienie tych norm bezpieczeństwa eliminuje możliwość zaistnienia wypadku. W tym systemie stosowane są wszechstronne zabezpieczenia nie pozwalające na obecność ludzi w sąsiedztwie linii technologicznej np. zamki Euchnera czy systemy mutingu.
Linia produkcyjna jest ogrodzona – żeby wejść do środka trzeba włożyć personalną kartę magnetyczną (system informatyczny notuje każde wejście). W momencie włożenia karty magnetycznej, maszyna kończy cykl, robot ustawia się w pozycji spoczynkowej i dopiero wtedy możliwe jest wejście pracownika. Prędkość i wydajność pracy jest bardzo wysoka, dlatego jest też możliwość awaryjnego zatrzy- mania linii. Dodatkowo istnieje zabezpieczenie przed uruchomieniem linii, kiedy ktoś jest w polu pracy. Jest to specjalna kłódka, którą osoba wchodząca musi założyć, aby wejść w zasięg pracy – bez zdjęcia kłódki ponowne uruchomienie linii jest niemożliwe.
DW: Jak w praktyce wyglądałaby produkcja z wykorzystaniem automatyki w kamieniu?
GW: Załóżmy, że produkujemy kostkę fakturowaną z płyt ciętych (góra płomieniowana, boki surowo łupane, spód cięty lub surowo łupany). Operator przywozi płyty na palecie i przed ogrodzeniem stawia je na podajnik. Paleta z płytami wjeżdża do środka i robot układa płyty na podajniku (w systemie bez robota, mamy urządzenie, które podnosi paletę i zsuwa kolejne płyty na podajnik). Płyta na podajniku jest pozycjonowana, dosuwana i odłupywany jest jej nierówny brzeg. Podajnik rozsuwa się, odłupany odpad spada i jest wywożony do osobnego pojemnika. Pozostała część przesuwa się i zostaje przetworzona na kostkę o zadanych wymiarach.
Możliwa jest kontrola jakości, poprzez system kamer. Wtedy wszystkie kostki, których rozmiary nie mieszczą się w założonej tolerancji są usuwane z linii produkcyjnej.
Na koniec robot układa kostki na palecie – ułożenie jest bardzo równe, co ułatwia później pracę montażystom. Robot jest w stanie poobracać nawet wyprodukowane kostki tak, jak to zostanie założone przez operatora.
Warto pamiętać, że specjaliści od robotyki potrafią zaprogramować niemal każde zadanie – zapomnijmy o tym, co nam się wydaje niemożliwe i przedstawiajmy swoje potrzeby, bez zakładania ograniczeń. Może się okazać, że jest to możliwe do realizacji.
DW: Czy w takiej linii automatycznej kostka jest łupana od razu wzdłużnie i poprzecznie?
GW: Istnieją możliwości zrobienia takiej maszyny, ale zwykle stosuje się rozwiązanie, w którym po przejściu przez maszynę, materiał obracany jest o 90o i ponownie łupany. Ten obrót może realizować robot lub – w wersji bez robota – obrotnica.
DW: Z tego, co Pan mówi wynika, że systemy automatyczne są dość powszechnie stosowane w produkcji kostki betonowej. Łupana kostka betonowa jest mocno konkurencyjna, a wprowadzenie do produkcji automatyki jeszcze tę konkurencyjność pogłębia.
GW: Niestety to prawda. Kostka granitowa produkowana jest metodami w zasadzie mocno przestarzałymi. Firmy układające kostkę zauważają różnicę między pracą z materiałem równo ułożonym na palecie, a tym przywiezionym w „bigbagach”. Czasy się zmieniły. Zwykle przytaczam takie porównanie: kiedyś po mleko maszerowaliśmy z tzw. „kankami” lub własnymi butelkami – co by powiedział ktoś, gdyby idąc do marketu musiał brać ze sobą butelki i nalewać mleko z dużej bańki? Nasza kostka granitowa jest obecnie tak sprzedawana. Rynek kostki drogowej jest ogromny. Z moich wyliczeń wynika, że udział w nim kostki kamiennej to około 1,5%. Jeśli uwzględnić eksport to i tak nie mamy nawet 3% rynku.
Smutne jest, że nasza branża zamiast starać się podwoić ten udział, walczy między sobą o te 3%. Poza tym przy aktualnych systemach produk- cyjnych, nie jesteśmy w stanie zaproponować odpowiedniej wydajności.
Jest jeszcze jeden aspekt – nasz system działania polega na tym, że produkujemy produkty, na które następnie szukamy klientów, a trzeba by wytwarzać takie produkty, których poszukuje klient. Przykładowo widziałem jak zakład betonowy podszedł do zagadnienia umocnienia skarpy. Zaprojektowano bloczki, system ich mocowania i montażu (całą technologię), które składają się jak lego. Uruchomiono produkcję i sprzedaż jest pewna.
Można by taką skarpę obłożyć bloczkami kamiennymi 20 x 40 cm. Ale układanie byłoby wymagające i czasochłonne. Brakuje u producentów kostki kamiennej wychodzenia naprzeciw potrzebom rynku i projektowania produktów do zastosowań specjalnych, które można by oferować potencjalnym klientom.
DW: W jakim zakresie automatyka poprawia wydajności produkcji?
GW: Na początek przytoczę wyniki, jakie uzyskiwane są w zakładach produkujących kostkę betonową, bo tu mamy sporo danych. W zakładach pracujących z robotami uzyskuje się wydajności rzędu 50 palet na zmianę wyrobu betonowego – bloczków formakowych (około 1,8 tony). Bez robota, ale w automatyce to około 40 palet w ciągu jednej zmiany, a w półautomatyce 20-30 palet. Przy pracy ręcznej wydajność to 15 –18 palet na zmianę.
W kamieniu byłyby podobne proporcje.
Mamy przykład w jednym z niemieckich zakładów gdzie w półautomatyce produkowane jest 16 palet kostki granitowej. Na drugiej zmianie pracuje człowiek uważający, że lepiej pracować ręcznie i produkuje na zmianie 3 palety. Kostka z obu zmian trafia na magazyn i trudno jest rozpoznać, która była łupana ręcznie, a która w automatyce.
W granicie systemy automatyczne najlepiej sprawdzają się przy produkcji kostki cięto-łupanej (góra płomieniowana, boki surowo łupane, spód cięty lub surowo łupany) – a taka jest poszukiwana przez rynek, bo układanie jest dużo szybsze.
Kostki tradycyjnej brukarz w ciągu zmiany ułoży może 8 m2, tej ciętej kilkadziesiąt metrów. To ważne, bowiem coraz trudniej pozyskać do pracy doświadczonych brukarzy, którzy radzą sobie z kostką tradycyjną. Trzeba wziąć pod uwagę, że klientami są firmy układające kostkę, a one szukają oszczędności kosztów i będą wybierać rozwiązania pozwalające na szybszą realizację zleceń.
DW: Czy miał Pan już zapytania od firm kamieniarskich o możliwości wprowadzania automatyki do procesu łupania kostki?
GW: Niestety nie. Firmy betonowe są o poziom cywilizacyjny bardziej rozwinięte. Prowadzimy rozmowy z kilkoma firmami kamieniarskimi – próbujemy przekonywać, ale na razie bez rezultatu. Nie czują nacisku konkurencji substytucyjnej. Pewnie boją się, iż nie będzie zbytu, a towar będzie zalegał na magazynie. Takie myślenie, to problem. W jednej z firm produkującej wyroby betonowych widziałem w magazynie ogromną ilość krawężników – gdzieś około 130 km. Właściciel twierdził, że to minimalna ilość jaką musi mieć aby handlować tym towarem. Tak powinno być, bo klient nie chce czekać. Gdybyśmy teraz pojechali do Strzegomia, to w całym mieście nie udałoby się nam kupić choćby 5 km krawężników granitowych.
Mamy w branży doskonały luksusowy produkt, na dodatek niedrogi. Zdarza się, że produkty betonowe są droższe. Tylko nie jesteśmy w stanie dobrze obsłużyć rynku. Mamy mercedesa, ale serwis jak dla konnych bryczek.
Z drugiej strony, w branży cały system marketingu i poszukiwania klientów raczkuje. Mam klienta – od betonu – do którego można pójść z rodziną w niedzielę na spacer. Przy zakładzie zbudował park, gdzie prezentowane są wyroby w normalnej zabudowie. Ten klient w okresie zimowym wysyła 6 ekip, które w różnych miejscach w Polsce ustawiają wystawki. Ale nie na zasadzie: „rzucimy te produkty w jakiejś hurtowni” – to musi być odpowiednio zaaranżowana prezentacja.
Pozostaje możliwość oferowania dobrych cen. Nie wierzę żeby zakład, który produkuje 20 palet na zmianę, nie mógł mieć lepszych cen, niż taki produkujący 3 palety.
DW: Większość czytających ten tekst powie, że łupanie kamienia to, co innego niż łupanie betonu. Jak to jest naprawdę? Czy faktycznie łupanie betonu stwarza mniej problemów niż kamienia?
GW: To mit. Łupanie betonu nie jest łatwiejsze od łupania kamienia. Współpracujemy w Czechach z ośrodkami naukowymi, gdzie proces łupania analizowany jest przy pomocy super szybkich kamer i wynikowo na wykresach możemy zobaczyć cały proces łupania – występujące siły, czasy i procesy fizyczne, jakie zachodzą. Przykładowo okazuje się, że czas powstawania szczeliny podczas łupania to tylko 200-250 ms.
Wszystkie badania wskazują, że łupanie kamienia nie stwarza więcej problemów niż łupanie betonu.
Obecnie pracujemy nad grupą maszyn, która pomiarowo wykazuje doskonałe wyniki w łupaniu kamienia – w tym w zakresie łupania piaskowców w kierunku poprzecznym do „słoi”, podobnie dobre rezultaty są osiągane dla granitu.
Mam sporo kontaktów w firmach betonowych – oni robią wszystko, żeby finalny produkt przypominał ten wykonany z kamienia – stąd te linie do łupania betonu. Jeśli w naszej branży nie zaczniemy się unowocześniać, to będziemy przegrywać z branżą betonową.
DW: Sytuacja jest trudna czy beznadziejna?
GW: Trudna tak – beznadziejna nie. Dlatego zachęcam wszystkich do dyskusji i działań ukierunkowanych na osiągnięcie wzrostu udziału w rynku do wspomnianego wcześniej podwojenia. Udział 6-procentowy (lub większy) jest możliwy, ale trzeba wiele zrobić. Między innymi zmienić podejście do rynku i produkcji
.
Kuzik K150 – łupiarka do zadań specjalnych (spnsorowany)
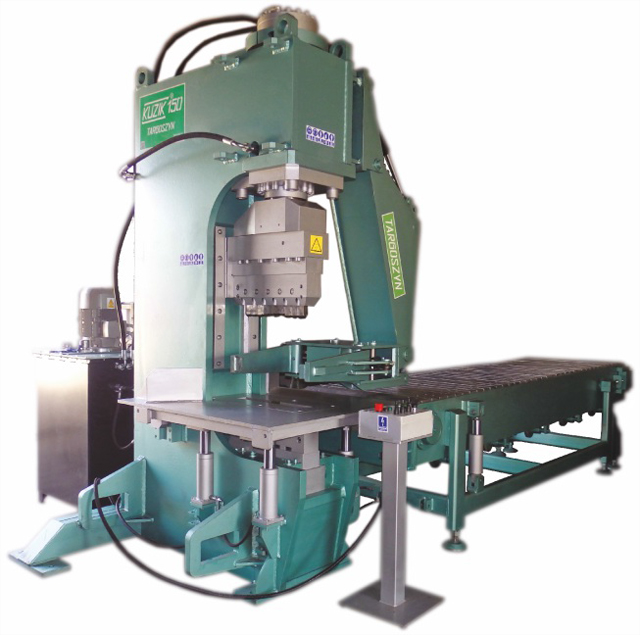
Kompletna łupiarka Kuzik K150 waży 17,5 tony – to masa, która mówi sama za siebie: ta maszyna poradzi sobie w każdych warunkach i wytrzyma pracę z każdym, nawet najtwardszym, kamieniem. Konstrukcja szkieletu maszyny jest wynikiem wieloletnich prac projektowych inżynierów firmy Kuzik, ogromnego doświadczenia w budowie takich maszyn i niezliczonych testów przeprowadzanych w najróżniejszych warunkach. Firma Kuzik gwarantuje, że łupiarki serii K wytrzymają wszystko!
Maszyny serii KUZIK K150 przeznaczone są do produkcji formaka, kamienia budowlanego oraz innych elementów kamiennych o dużych gabarytach. Dzięki solidnej konstrukcji i 180 tonach nacisku głowicy na materiał, urządzenie poradzi sobie z każdym rodzajem kamienia naturalnego. Doskonała precyzja cięcia zapewnia wysoką jakość produktu końcowego bez względu na stopień twardości przerabianego materiału.
Sercem maszyny jest pompa o zmiennej wydajności, umożliwiająca zastosowanie napędów o mniejszej mocy. W rezultacie obniża to pobór energii i ogranicza hałas podczas pracy.
Dodatkową zaletą K150 jest możliwość wymiany głowicy bez zmian konstrukcyjnych maszyny. Po prostu: zdejmuje się jedną głowicę i zakłada inną. Łupiarka jest dostarczana z głowicą roboczą 500 mm. Ale może być dostarczona również z drugą głowicą 600 mm – z takim wyposażeniem K150 zastąpi łupiarki bramowe w produkcji kostki rzędowej, oporników i krawężników.
Łupiarki Kuzik są dostarczane do klienta gotowe do pracy, z pełnym wyposażeniem, bez ukrytych dopłat. Nie ma też potrzeby wykonywania tzw. „przeglądu zerowego” – maszyny są uruchamiane oraz docierane u producenta, później wymieniany jest olej i dopiero po takich procedurach łupiarka jest dostarczana do klienta. Łupiarki są instalowane i uruchamiane na koszt producenta. Również szkolenie z obsługi jest bezpłatne.
Integralnymi częściami łupiarki K150 są automatyczny stół podawczy i manipulator hydrauliczny o udźwigu min. 500 kg – oczywiście bez dopłat.
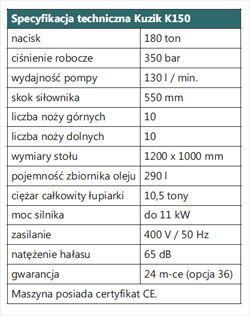
Niewątpliwym udogodnieniem jest syme- tryczność maszyny. Oznacza to, że stół podawczy oraz manipulator hydrauliczny mogą być zainstalowane z prawej lub z lewej strony. Maszyny mają też udogodnienia transportowe – uszy do montażu przy pomocy dźwigu oraz uchwyty do transportu widlakiem.
Łupiarki Kuzik posiadają 24-miesięczną gwarancję, z opcją przedłużenia do 36 miesięcy. Warto też pamiętać, że podzespoły użyte do budowy urządzeń marki Kuzik mają zamienniki dostępne na całym świecie.
Nowy trak wielolinowy firmy PELLEGRINI typu DECAWIRE
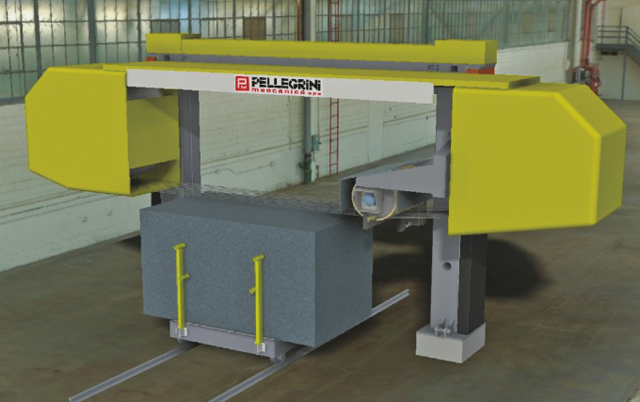
W najbliższym czasie firma Pellegrini wprowadza na rynek swoją najnowszą maszynę – trak dziesięciolinowy typu DECAWIRE. Pierwsza maszyna jest instalowana w Portugalii, następna będzie zaś prezentowana na nadchodzących targach MARMOMACC w Weronie.
Główna konstrukcja mechaniczna tej maszyny jest zbliżona do sprawdzonych już rozwiązań traków Pentawire i Polywire – solidne słupy pionowe z precyzyjnymi prowadnicami i śrubami pociągowymi chronionymi osłonami harmonijkowymi. Po stronie napędowej maszyny znajduje się bęben z lekkiego stopu z rowkami na liny, naciętymi co1 cm.
Bęben ma dużą średnicę – 235 cm – i jest napędzany silnikiem 45 kW. Natomiast po stronie napinającej znajduje się 10 oddzielnych kół o średnicy 200 cm każde. Długość wału umożliwia cięcie nawet grubych płyt przy użyciu wszystkich 10 lin – maksymalnie do 10 centymetrów. Podobnie jak w poprzednich maszynach, liny są napinane poprzez opatentowany system Multipull elektryczno - hydrauliczny. Dzięki temu naprężenie każdej liny jest jednakowe i stabilne w czasie pracy.
Natomiast znaczącą nowością jest system zmiany rozstawu kół napinających, czyli ustalania grubości ciętych płyt. Koła napinające są przesuwane wzdłuż wału, zaś ich rozstaw można regulować przekładając odpowiednie przekładki dystansowe, przy czym mają one specjalny kształt tak, że do tej regulacji nie ma potrzeby zdejmowania poszczególnych kół z wału. Po prostu luzuje się nakrętkę mocującą pakiet kół, przesuwa ręcznie odpowiednie koła napinające, wkłada przekładki o wymaganej szerokości i ponownie skręca koła. Rozwiązanie to zapewnia dużą szybkość zmiany grubości ciętych elementów oraz bezawaryjność pracy – jest bowiem mniej skomplikowane od mechanicznych lub elektrycznych układów zmiany rozstawu kół, które wymagały utrzymania dużej czystości całego układu i częstych konserwacji.
Nowością jest także zastosowanie dużego bębna prowadzącego liny po stronie napinania.
Bęben ma średnicę 80 cm i rowki co 1 cm. Stabilizuje on pracę lin i zapewnia większą precyzję cięcia płyt – nawet przy zużytych okładzinach na kołach napinających lub łożyskach kół.
Wymiary traka są dobrane tak, że możliwe jest cięcie na nich również dużych bloków. Nie ma kłopotu z przecięciem nawet bloków o szerokości do 3,5 m oraz wysokości do 2,1 m. Długość każdej liny diamentowej wynosi 24 m.
Maszyna Pellegrini DECAWIRE wydaje się być bardzo ciekawą propozycją na rynku polskim, gdyż umożliwia dużą wydajność cięcia (10 lin w pracy), nawet przy cięciu grubych (do 10 cm) płyt, które to są najbardziej popularne u nas.
Użytkowanie liny diamentowej do cięcia kamienia —porady i wskazówki
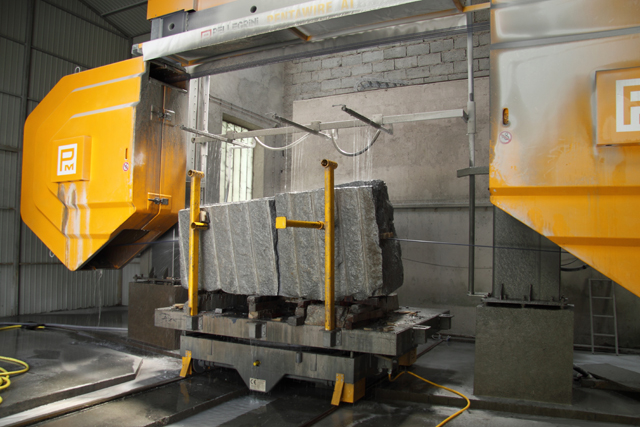
Lina diamentowa jest obecnie najbardziej popularnym narzędziem używanym do cięcia bloków na slaby. W ciągu kilku lat zdecydowanie wyparła z naszego rynku inne techniki cięcia. Było to spowodowane głównie względami ekonomicznymi —taniejące narzędzie, jakim jest lina diamentowa, wzrost jej wydajności oraz inne powiązane koszty jak energia, woda, oszczędność ciętego materiału —to wszystko przechyliło szalę na korzyść tej techniki cięcia. Ważne były także inne zalety tej metody cięcia —mniejszy hałas, lepszy komfort pracy operatora niż przy cięciu na diakersach lub trakach wahadłowych oraz prostota traków linowych i mniejszy koszt inwestycji w maszyny oraz ich fundamenty.
Obecnie większość płyt w Polsce jest ciętych linami diamentowymi. Odbywa się to na trakach jedno lub wielolinowych. Generalnie technika cięcia jest jednakowa w obu przypadkach —zasady i wskazówki odnośnie użytkowania liny są takie same. Zaleca się jedynie ściślejsze dostosowanie do wytyczonych parametrów z uwagi na problemy, jakie mogą powstać w przypadku zerwania liny. Oczywiście przy wielolinach używa się raczej lin cieńszych —8, 7 czy nawet 6 mm, zaś na trakach jednolinowych zazwyczaj 8 lub 9 mm.
Na trakach wielolinowych nieraz używa się lin bezkońcowych —zaplatanych, bez złączek. Jeśli zaś używa się złączek —to są one profilaktycznie wymieniane co 70-100 godzin pracy, bowiem lina zrywa się najczęściej właśnie w miejscu łączenia. Także prędkości cięcia —opadu lin —są nieco mniejsze, aby nie przeciążać lin i ograniczyć ryzyko zerwania liny. Trzeba mieć na uwadze jeszcze jeden fakt: zerwanie jednej liny w wielolince może skutkować uszkodzeniem innych lin.
Do maszyn wielolinowych stosuje się na ogół liny specjalnie do tego opracowane. Firma Diamant Boart poleca liny z koralikami o średnicy 7,3 mm i 8,3 mm oraz ilością 36 koralików na metr bieżący. Jeśli warunki pracy liny są optymalne, to taka lina na ogół zużywa się do końca, bez konieczności jej przemontowywania, czyli bez konieczności wymiany linki nośnej. Dla przykładu, w zależności od twardości granitu lina taka osiąga wydajność 8-10 m2/mb dla liny 7,3 mm i 10-15 m2/mb dla liny 8,3 mm, przy szybkości cięcia 30 —60 cm posuwu w dół na godzinę. Generalnie regułą jest, że im twardszy kamień tniemy, tym mniejsza jest prędkość cięcia oraz mniejsza żywotność liny.
Zasada pracy maszyn jedno- i wielolinowych jest taka sama. Natomiast traki linowe mogą mieć różnorodną budowę. Mimo niedługiej historii tej techniki cięcia, na rynku działa wielu produ-centów maszyn. Zasadnicza budowa traków linowych pozostaje taka sama, poszczególne konstrukcje różnią się między innymi sposobem przemieszczania się liny względem kamienia, różnymi sposobami napinania liny, czy też stopniem zautomatyzowania pracy.
Mimo, że lina diamentowa jest popularnym narzędziem, używanym od wielu lat, wciąż zdarzają się problemy z jej użytkowaniem. Wynika to z faktu, iż jest stosunkowo delikatnej konstrukcji i wszelkie błędy obsługi lub problemy z maszyną w trakcie jej pracy skutkują pogorszeniem osiąganych wyników cięcia lub nawet szybkim zużyciem —zniszczeniem narzędzia. Czasem proces degradacji jest bardzo szybki. Dlatego warto przestrzegać kilku podstawowych zaleceń, aby osiągane wyniki cięcia były co najmniej dobre.
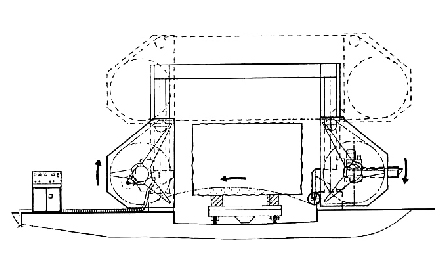
Rys. 1. Trak linowy —schemat działania: lina rozpięta na 2 kołach —napędowym i napinającym, blok leży na wózku zaś lina diamentowa opuszcza się w trakcie cięcia
TECHNIKA CIĘCIA
Linę przed połączeniem w pętlę, należy skręcić (od 1,5 do 2 skręceń na każdy metr liny). Właściwy efekt obracania się liny względem własnej osi wymuszany jest odpowiednim wychyleniem kół maszyny w stosunku do teoretycznej płaszczyzny ich położenia (zaleca się okresowe sprawdzenie ustawień). Koła wyposażone są w odpowiednie wykładziny gumowe o przekroju w kształcie litery V; wychylenie kół powoduje, że lina wchodząc na koło „obtacza” się po jednej stronie wykładziny i w ten sposób obraca się wokół własnej osi. Prawidłowo ustawiona maszyna zapewnia obracanie się liny w tym samym kierunku, zarówno na górze jak i na dole (patrz schemat). Idealna autorotacja liny to:
— między +210° a +360° na odcinku dolnym
— między +120° a +270° na odcinku górnym.
Brak autorotacji liny spowodowany nieskręceniem przed połączeniem, złym ustawieniem maszyny lub zbyt dużym opadem w czasie cięcia skutkuje w krótkim czasie zniszczeniem liny na skutek owalizacji. Koraliki liny nie zużywają się równomiernie na obwodzie, ale owalnie —w jednym miejscu koralik jest jeszcze dość gruby, zaś obok jest zużyty aż do linki nośnej.
Optymalne wykorzystanie liny diamentowej wymaga skrupulatnego przestrzegania kilku zasad:
· należy regularnie kontrolować obracanie się liny diamentowej wokół własnej osi (z użyciem spinacza, kawałka taśmy izolacyjnej lub przez namalowanie farbą kreski na linie);
· należy regularnie kontrolować sposób zużywa-nia się koralików (unikanie owalizacji lub zużycia stożkowego);
· złączka powinna być wymieniana zawsze, gdy występuje nadmierne zużywanie się koralików w jej pobliżu, widać pęknięte druty przy złączce, a także w razie konieczności dodatkowego skręcenia liny;
· dobrą zasadą jest wymiana złączki każdo-razowo po określonym czasie pracy (np. co 100 m2 lub 60-80 h pracy) —zapobiega to ewentualnej owalizacji koralików;
· siła napięcia liny powinna wynosić 230 —250 kG, dla linki nośnej o średnicy 4,5 mm (średnica koralików 9 mm) oraz 160-180 kG dla linki nośnej 3,9 mm (średnica koralików 8,3 mm);
· należy ustawić odpowiednie parametry pracy maszyny (patrz tabela poniżej); podane parametry pracy należy traktować jako zalecane, w szczególnych przypadkach można je w pewnym zakresie modyfikować w zależ-ności od ciętego kamienia,
· dla typowych bloków o średniej twardości można przyjąć, że pojedyncza lina pobiera prąd 2-3 A —jest to różnica wskazań amperomierza silnika w czasie cięcia i podczas biegu jałowego maszyny; zbyt duży pobór prądu świadczy o nadmiernych oporach cięcia i może powodować zerwanie liny, zaś zbyt mały pobór prądu może powodować zagładzenie korali i zatępienie liny;
· podczas ostrzenia nowej liny należy zmniejszyć prędkość liniową o ok. 4 m/s w stosunku do prędkości podanych poniżej;
· dobrze jest podczas pracy w miarę możliwości zmieniać rodzaj ciętego kamienia twardy —miękki —twardy itd., aby zapewnić najlepsze osiągi liny;
· nie wolno dopuszczać do nadmiernej wibracji liny w czasie pracy —mała zmiana prędkości liny pozwala na ogół na wyeliminowanie tego zjawiska; należy kontrolować stan okładzin na kołach —zużyte okładziny mogą powo-dować wibracje liny;
· jeśli to nie jest konieczne należy unikać stosowania dodatkowych kół prowadzących linę —ich obecność obniża żywotność linki nośnej i może powodować owalizację koralików, gdyż hamuje autorotację liny;
· stale kontrolować ilość wody chłodzącej i sposób jej doprowadzenia do strefy cięcia; cięcie liną diamentową wymaga chodzenia wodą, woda podawana jest do strefy cięcia w ilości ok. 15 l/min, przy ciśnieniu 1 bar, wodę doprowadza się w kilku miejscach do strefy cięcia, z tym, że największą ilość wody podaje się w miejscu wchodzenia liny w cięty materiał, a najmniejszą w miejscu wychodzenia liny; ilość podawanej wody powinna być starannie kontrolowana —wysokość strugi wody nad liną przy wyjściu z bloku powinna wynosić 1 —2 razy średnicy linki: nadmiar wody wywołuje bowiem zjawisko poślizgu (aquaplaningu) i zmniejsza szybkości cięcia, może powodować powstawa-nie zarzynów na płytach, natomiast niedobór wody spowoduje przyspieszone zużywanie się koralików diamentowych; można ustawiać ilość wody obserwując kolor wody po cięciu —zbyt brudna oznacza, iż chłodzenie wodą jest za małe zaś zbyt czysta oznacza, że wody jest za dużo lub lina nie tnie prawidłowo.
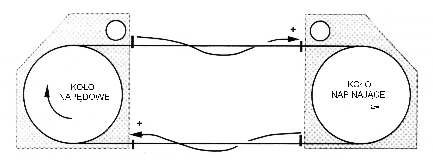
Rys. 2. Autorotacja liny diamentowej
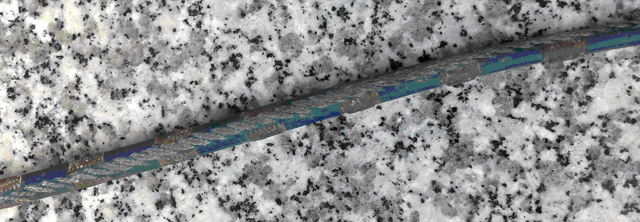
Rys. 3. Zowalizowana lina diamentowa
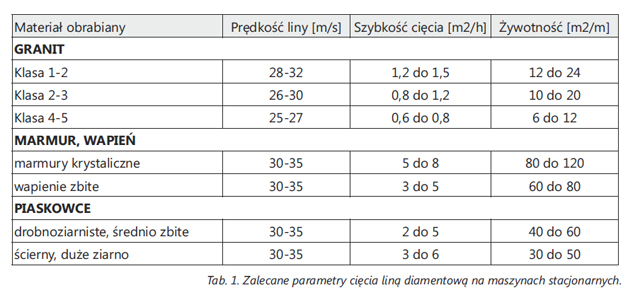
Częste problemy z liną diamentową:
Wibracja liny
- zużyte okładziny na kołach lub koła niewyważone,
- ściągnięte koraliki na linie,
- za małe naprężenie liny,
- rezonans —dla zmniejszenia można zmienić nieco prędkość obrotową liny.
Zrywanie liny
- zrywanie na złączce,
- nieprawidłowe łączenie —złe złączki, matryce w prasie lub sposób łączenia,
- częste zrywanie poza złączką —uszkodzony rdzeń liny, ruszające się korale (konieczna regeneracja),
- za duże naprężenie liny,
- zbyt duża prędkość cięcia (powstaje zbyt duży łuk) lub koraliki zagładzone —lina tępa,
- stosowanie kół o małej średnicy.
Stożkowatość korali
- zbyt niska prędkość obrotowa liny,
- złe chłodzenie liny.
Owalizacja korali
- brak autorotacji liny —brak skręcenia liny, złe ustawienie maszyny lub zbyt duża prędkość cięcia.
Lina nie tnie —lina zatępiona —należy przeostrzyć linę na piaskowcu, betonie lub zmniejszając prędkość cięcia i ilość wody.
Nierówna powierzchnia cięcia - zarzyny
- nadmierne wibracje liny,
- zbyt duża ilość wody,
- zbyt duża prędkość cięcia (powstaje zbyt duży łuk).
Szybsze zużycie liny
- zbyt duża prędkość cięcia —opad liny,
- zbyt mała prędkość obrotów liny,
Najnowszy numer
4/2026 (143)


Ogłoszenie drobne
kup, sprzedaj, zamień...

Reklama W Kurierze
Poznaj zalety naszego pisma
- Kurier Kamieniarski to dwumiesięcznik – najstarszy na rynku kamieniarskim, wydawany od 1997 r. Jest bezpłatnie wysyłany do ponad 3.800 osób i firm związanych z branżą kamieniarską.
- Nasza baza adresowa jest na bieżąco aktualizowana, a co tydzień dopisujemy do niej nowe firmy. Stale zdobywamy nowe kontakty biorąc udział w targach i spotkaniach branżowych.
- Osiągamy ponad 99% skuteczność - z wysłanych 3.800 egzemplarzy wraca do nas nie więcej niż 30-50 szt.