 Artykuły Technologie
Technologie
Jak się bada kamień? część 3 – wytrzymałość na zginanie
W poprzednim numerze pisałem na temat przeprowadzania badania wytrzymałości na ściskanie, w trakcie którego sprawdzamy właściwości surowca, który posłuży później do wykonania elementów o kształcie zbliżonym do sześcianu, na przykład kostki brukowej.
Dla elementów wydłużonych, np. krawężnik, płyta chodnikowa i posadzkowa, będziemy sprawdzać wytrzymałość na zginanie. W tym numerze omówimy jak przeprowadza się to badanie.
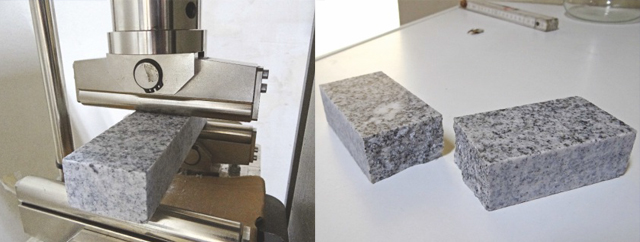
Dla elementów, które w trakcie użytkowania będą poddawane zginaniu przewidziano konieczność wykonania takiego badania. Są to wyroby takie jak: płyty chodnikowe, krawężniki, wyroby płytowe okładzinowe i wydłużone wyroby wymiarowe. Badania należy wykonywać nie rzadziej niż co 2 lata dla każdego surowca, z którego wykonywane są wyżej wymienione produkty.
Badanie zazwyczaj wykonujemy zgodnie z EN 12372 „Metody badań kamienia naturalnego —Oznaczanie wytrzymałości na zginanie pod działaniem siły skupionej”. Zasadą metody jest stopniowe obciążanie rolką obciążającą beleczki kamiennej spoczywającej na dwóch rolkach podporowych aż do momentu jej zniszczenia.
Do testów przygotowujemy przynajmniej 10 próbek o preferowanych wymiarach 50 x 50 x 300 mm. Można również stosować inne wymiary, przy czym grubość próbki powinna mieścić się w zakresie 25 —100 mm, jej długość powinna być równa sześciokrotnej grubości, a szerokość próbki powinna się zawierać w zakresie od 50 mm do trzykrotnej grubości —z zastrzeżeniem, że szerokość w każdym przypadku nie może być mniejsza od grubości.
Próbki są suszone do stałej masy w temperaturze około 70o C i stygną, a następnie umieszczane są na rolkach podporowych. Kamień jest poddawany obciążeniu, którego wartość wzrasta z prędkością 0,25 ±0,05 MPa/s. Badanie zostaje zakończone, gdy próbka zostanie złamana.
Dla każdej próbki notujemy siłę jaka wywołała jej zniszczenie z dokładnością do 10 N oraz zaznaczamy miejsce, w którym nastąpiło zniszczenie. Z poniższego wzoru obliczamy wytrzymałość na zginanie:
Rtf = 3Fl / 2bh2
gdzie:
Rtf —wytrzymałość na zginanie [MPa]
F —siła niszcząca próbkę [N]
b —szerokość próbki [mm2]
b —grubość próbki [mm2]
l —odległość pomiędzy osiami rolek podporowych [mm2]
Badanie powtarzamy dla pozostałych próbek, a następnie obliczamy następujące wartości:
• średnią arytmetyczną,
• odchylenie standardowe,
• współczynnik zmienności,
• spodziewaną wartość niższą.
PRZYKŁAD
Dostaliśmy do zbadania w laboratorium pewien importowany granit. Inwestor chciał się przekonać, czy płyty elewacyjne będą na tyle mocne, że nie ulegną zniszczeniu w trakcie użytkowania. W tym celu pobrano z budowy płyty grubości 30 mm. Próbki zostały przycięte do wymiarów 30 x 50 x 180 mm, a następnie wysuszone, ostudzone i poddane próbie wytrzymałościowej. Poniżej znajdują się wyniki badania:
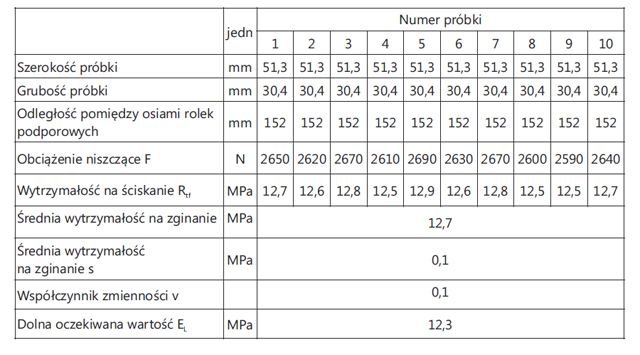
W ten sposób obliczona została cecha wytrzymałościowa materiału kamiennego —wytrzymałość na zginanie. Protokół zawierający wyniki badań inwestor przekazał konstruktorowi. Na tej podstawie konstruktor, znając wymiary gotowych elementów i sposób montażu, mógł określić, czy przebadany surowiec będzie wystarczająco wytrzymały, czy należy poszukać innego surowca o wyższych parametrach wytrzymałościowych.
#michalfirlej
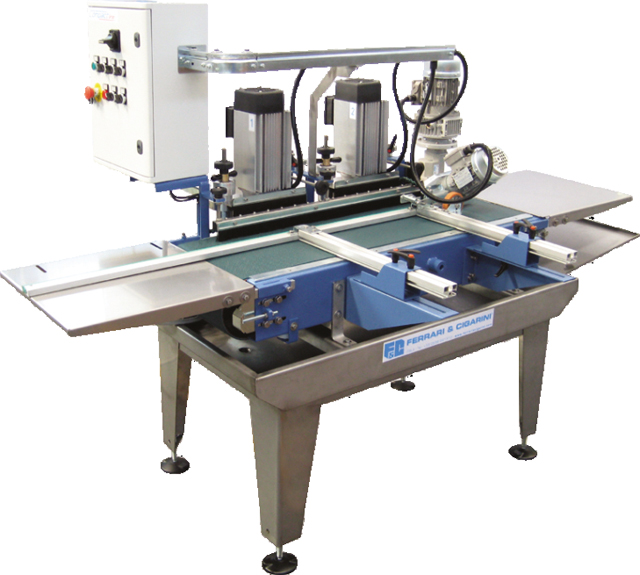
Ferrari&Cigarini serii COMPACT
W poprzednim numerze Kuriera Kamieniarskiego prezentowane były dwie maszyny Ferrari&Cigarini serii Compact: wielopiły TMC oraz maszyny do profilowania i polerowania bloków MPM. Są to maszyny wzorowane na rozwiązaniach stosowanych przy konstrukcji dużych maszyn przemysłowych — jednakże w nieco mniejszej skali i mniejszej wydajności produkcji.
Dedykowane są dla średnich i małych firm, a dzięki swoim kompaktowym wymiarom i wadze mogą być także używane bezpośrednio na placu budowy. Ułatwia to wykonywanie prac wykończeniowych. Uzupełnieniem serii są maszyny do polerowania boczków prostych oraz maszyny do rektyfikacji i fazowania płytek. Podobnie jak opisywane wcześniej, również te cechuje wiele zalet. Można też powtórzyć to, co napisano ostatnio. W maszynach stosuje się narzędzia diamentowe pracujące na mokro.
Wyposażone są one w zamknięty obieg wody z własnym zbiornikiem. Konstrukcja maszyn jest wzorowana na rozwiązaniach przemysłowych, zatem umożliwia pracę z relatywnie dużą wydajnością. Są to maszyny przelotowe — obrabiane elementy przesuwają się na pasie, na którym są przytrzymywane przez specjalne rolki dociskowe i są obrabiane przez kolejne głowice robocze.
Maszyny do polerowania boczków prostych
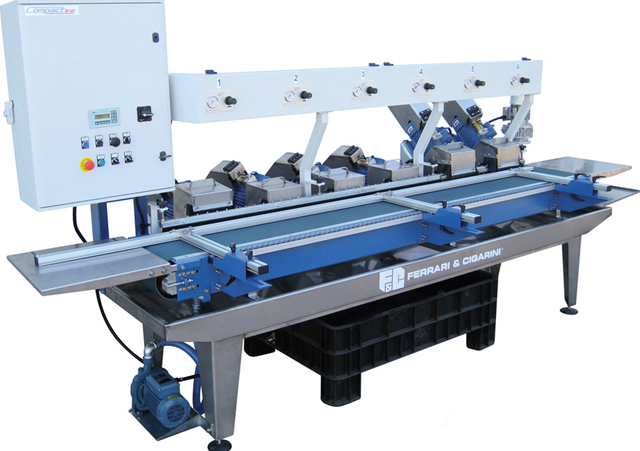
Maszyny typu MLC to proste boczkarki przelotowe, które w odróżnieniu od profilarki MPM posiadają wrzeciona z dociskiem pneumatycznym, ustawione poziomo. Dzięki temu mogą pracować diamentowymi frezami garnkowymi, jeśli chcemy wyrównać bok płyty, oraz typowymi narzędziami do boczkarek.
Standardowo maszyna posiada 6 głowic, z czego 1 lub 2 umieszczone pod kątem 45° do polerowania fazki. Posiadają one rozwiązania typowe dla boczkarek —regulację pneumatyczną wrzecion z manometrem, chłodzenie wodą w osi wrzeciona, przesuw elementów na pasie oraz trzymanie elementu poprzez górną listwę dociskową. Elementy szerokie mogą być podpierane poprzez wysuwaną boczną listwą rolkową. Maszyna jest przeznaczona do obróbki głównie małych elementów budowlanych, dekoracyjnych o grubości do 3 cm.
Maszyny do rektyfikacji i fazowania płytek
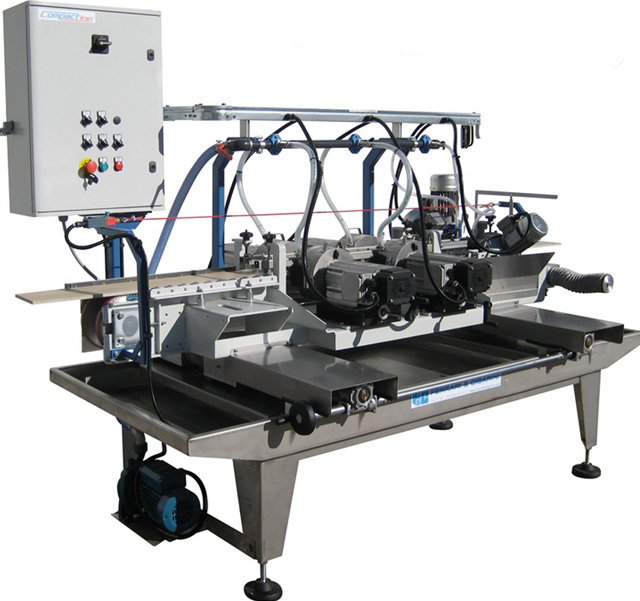
Maszyny MRC przeznaczone są do rektyfikacji na określony wymiar i fazowania krawędzi płytek. Na wejściu maszyny znajduje się układ centrowania, który zapewnia równe wprowadzenie do maszyny i uzyskanie równych przekątnych elementów. Dwie głowice szlifujące oraz jedna fazująca po każdej stronie maszyny zapewnia dobrą obróbkę krawędzi oraz fazki.
Głowice szlifujące posiadają dokładną regulację położenia poprzez pokrętła zaś głowica fazująca zamontowana jest na ruchomym suporcie, który dopasowuje się do krawędzi elementu obrabianego.
Włoska firma Ferrari&Cigarini została założona w Maranello w 1969 roku i specjalizuje się w produkcji maszyn do obróbki ceramiki, kamienia naturalnego oraz dla budownictwa. Kilka lat temu firma zapoczątkowała produkcję maszyn serii Compact.
Fugi do bruku — podstawy wyboru
Nie zostawiaj przypadkowi doboru fugi. Wybieraj świadomie. Dzięki temu unikniesz niespodzianek.
W poprzednim numerze Kuriera Kamieniarskiego przedstawiłem zalety spoinowania bruku za pomocą specjalnych zapraw fugujących. Dzisiaj chcę przekazać podstawowe wiadomości o rodzajach i zastosowaniach fug do bruku.
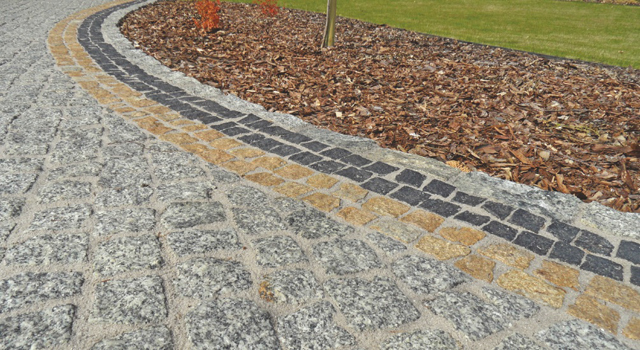
Jeśli planujemy zastosowanie w nawierzchni brukowej fugi powinniśmy wziąć to pod uwagę już w fazie projektowania tej nawierzchni. W zależności od tego jak szerokie zaplanujemy fugi i jakiego rodzaju podbudowy użyjemy będziemy mogli zastosować dany rodzaj fug.
Fugi na bazie żywic wymagają podbudowy wodoprzepuszczalnej – można zastosować zaprawy drenażowe lub z grysów czy piasków.
Chodzi o to, że częściowo przepuszczają one wodę i muszą mieć możliwość oddania jej do gruntu. Jeśli kleimy bruk lub płyty na wylewce betonowej, to należy użyć zapraw wodoszczelnych na bazie cementów.
Fugi żywiczne jednokomponentowe
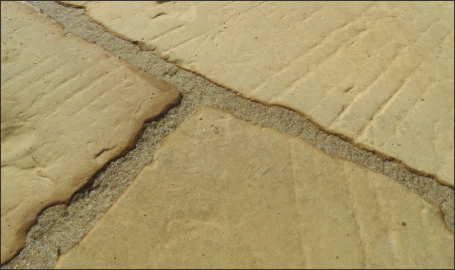
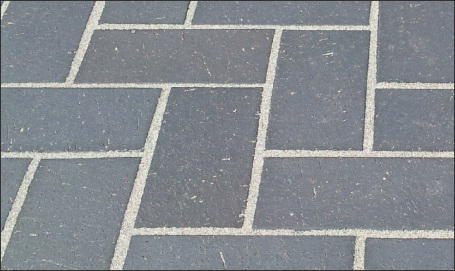
Są mieszanką szlachetnych piasków kwarcowych w różnych odcieniach naturalnych i spoiwa w postaci żywic polibutadienowych lub poliuretanowych. Renomowani producenci oferują tego typu fugi w postaci gotowych zapraw, gdzie kruszywo jest już mieszane z żywicami i zapakowane próżniowo w worku dla odcięcia powietrza powodującego utwardzanie. Fugi tego typu przeznaczone są głównie do płyt i stosowane przeważnie na szlakach ruchu pieszego. Najlepsze z nich można aplikować poprzez tzw. szlamowanie, to jest dolewanie wody i fugowanie półpłynną masą dobrze wypełniającą wąskie szczeliny.
Fugi żywiczne dwukomponentowe
To zaprawy oparte głównie na żywicach epoksydowych. Materiały renomowanych producentów bazują na żywicach wodorozpuszczalnych, co zapewnia im dużą płynność, a tym samym dobre wypełnienie nawet głębokich szczelin między kostkami.
Fugi dwukomponentowe pozostawiają na powierzchni kostek lekki połyskliwy film żywiczny. O ile w przypadku kostki taki efekt jest neutralny lub wręcz pożądany, to w przypadku dużych płyt kamiennych lub betonowych może to być traktowane jako wada.
Fugi dwukomponentowe do przygotowania wymagają dobrego mieszadła lub betoniarki. Są generalnie mocniejsze od fug jednokomponentowych i mają krótszy czas utwardzania — jest to ważne, bo pracujemy z nimi na zewnątrz.
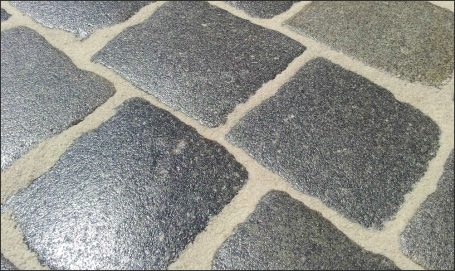
Są jednak przypadki, kiedy bruk lub inne okładziny kamienne są przyklejane do betonu. W takim przypadku nie można używać fug żywicznych wodoprzesiąkliwych i jedynym rozwiązaniem są wysokiej klasy fugi wodoszczelne na bazie cementów. Są one tańsze od fug żywicznych natomiast wymagają znacznie większego nakładu pracy. Zmywanie resztek zaprawy cementowej z szorstkich kostek lub płomieniowanych płyt jest bardzo uciążliwe. Fugi cementowe są też znacznie sztywniejsze od żywicznych, dlatego fugując większe powierzchnie bruku konieczne jest wykonywanie nacięć dylatacyjnych i wypełnianie ich masami sprężystymi.
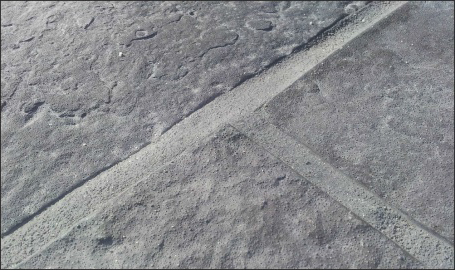
Nowością na polskim rynku są fugi ze spoiwem naturalnym. Jest to mieszanka specjalnie frakcjonowanych kruszyw łamanych i spoiwa pochodzenia roślinnego. Fugi takie są zasypywane do szczelin na sucho, po czym nasącza się je wodą. Po odparowaniu wody materiał twardnieje.
Fugi te zawierają tylko składniki naturalne. Dzięki wysokiemu pH znacznie zmniejszają ryzyko porastania mchem lub wyrastania chwastów.
Jak się bada kamień? - część 2 - wytrzymałość na ściskanie
Badania wytrzymałościowe wykonujemy w celu sprawdzenia, jakiej wielkości siły działające na element spowodują jego zniszczenie. Rodzaj badań jest dobierany w zależności od późniejszego przeznaczenia. Dla elementów o kształcie zbliżonym do sześcianu, na przykład kostka brukowa, będziemy sprawdzać wytrzymałość na ściskanie. Dla elementów wydłużonych, np. krawężnik, będziemy sprawdzać wytrzymałość na zginanie. Natomiast w przypadku płyt elewacyjnych, które montowane są na kotwach sprawdzamy siłę, jaką należy przyłożyć do trzpienia, nim ten trzpień zostanie wyrwany razem z kawałkiem płyty.
W poprzednim numerze pisałem na temat przeprowadzania badania nasiąkliwości. W tym i dwóch następnych wydaniach przedstawię w jaki sposób wyglądają badania wytrzymałościowe: wytrzymałość na ściskanie, wytrzymałość na zginanie
i określenie siły niszczącej przy otworze na kołek montażowy.
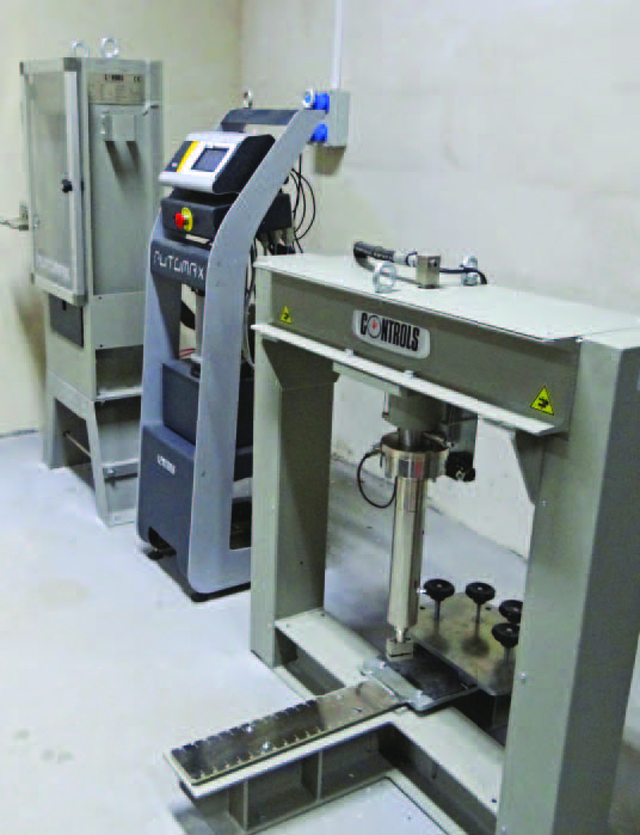
Dzisiaj o wytrzymałości na ściskanie. Dla elementów, które w swoim użytkowaniu będą poddawane obciążeniom niszczącym ściskającym przewidziano konieczność wykonania takiego badania. Dotyczy to m.in. kostki brukowej, elementów murowych, kamienia do robót hydrotechnicznych. W ramach ZKP badania te powinny być wykonywane nie rzadziej niż co 2 lata dla każdego surowca.
Badanie zazwyczaj wykonujemy zgodnie z EN 1926 „Metody badań kamienia naturalnego – Oznaczanie jednoosiowej wytrzymałości na ściskanie”. Zasadą metody jest stopniowe obciążanie kostki lub cylindra kamiennego aż do momentu jego zniszczenia.
Do testów przygotowuje się przynajmniej 10 próbek w postaci kostek o boku 70 ± 5 mm lub 50 ± 5 mm. Mogą być to również cylindry o tożsamych wymiarach (średnicy i wysokości).
Próbki są suszone do stałej masy w temperaturze około 70º C. Następnie po wystygnięciu w eksykatorze są poddawane badaniom. Wyjątkiem są badania kamienia do robót hydrotechnicznych – kamienie zostają nasączane wodą w celu symulacji warunków w jakich faktycznie działają na element siły niszczące.
Próbki umieszczane są pomiędzy płytami dociskowymi maszyny ściskającej. Następnie kamień jest poddawany obciążeniu, którego wartość wzrasta z prędkością około 1 MPa/s. Badanie zostaje zakończone, gdy próbka zostanie zniszczona. Dla każdej próbki notujemy siłę jaka wywołała jej zniszczenie z dokładnością do 10 kN oraz z poniższego wzoru obliczamy wytrzymałość na ściskanie:
R=F/A
gdzie:
R – wytrzymałość na ściskanie [MPa]
F – siła niszcząca próbkę [N]
A – pole powierzchni próbki [mm²]
Badanie powtarzamy dla pozostałych próbek, a następnie obliczamy następujące wartości: średnią arytmetyczną, odchylenie standardowe, współczynnik zmienności, spodziewaną wartość niższą.
PRZYKŁAD
Dostaliśmy do zbadania w laboratorium pewien wapień z okolic Kielc. Sześcienne próbki zostały wykonane bardzo dokładnie. Po ich wysuszeniu i zmierzeniu zostały poddane ściskaniu w maszynie wytrzymałościowej. Otrzymane pomiary i wyliczenia prezentują się następująco:
|
|
jedn |
Numer próbki |
|||||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
||
|
Powierzchnia próbki A |
mm2 |
2490 |
2510 |
2495 |
2490 |
2601 |
2550 |
2490 |
2500 |
2510 |
2600 |
|
Obciążenie niszczące F |
kN |
330 |
360 |
330 |
360 |
370 |
370 |
370 |
340 |
340 |
360 |
|
Wytrzymałość na ściskanie R |
MPa |
132,53 |
143,43 |
132,26 |
144,58 |
142,25 |
145,10 |
148,59 |
136,00 |
135,46 |
138,46 |
|
Średnia wytrzymałość na ściskanie |
MPa |
140 |
|||||||||
|
Odchylenie standardowe s |
MPa |
5,70 |
|||||||||
|
Współczynnik zmienności v |
|
0,04 |
|||||||||
|
Dolna oczekiwana wartość EL |
MPa |
128 |
|||||||||
W ten sposób obliczona została pierwsza z omawianych właściwości wytrzymałościowych kamienia.
Oczywiście pada pytanie ile to jest „dużo”, a ile to jest „mało” tych „megapaskali”. Ciężko na takie pytanie odpowiedzieć. Granity generalnie mają wytrzymałość na ściskanie powyżej 150 MPa, lekkie wapienie – kilka- naście, zbite wapienie nawet powyżej 120 MPa, zaś piaskowce z uwagi na dużą różnorodność – choćby lepiszcza – od kilkunastu do ponad 100 MPa. Znaczenie ma przeznaczenie: inny materiał będzie potrzebny do wyłożenia bruku na ulicy, po której będzie odbywał się ciężki ruch kołowy, a inny do stworzenia alejek w parku. I ze względu na przeznaczenie powinien być dobierany materiał o odpowiedniej wytrzymałości. A to jest wiedza, którą powinni wykorzystywać projektanci w swojej pracy. Nas kamieniarzy dotyczy to w momencie, kiedy pada pytanie o parametry wytrzymałościowe materiału, który został przewidziany do wykorzystania w danym projekcie.
#michalfirlej
Ferrari&Cigarini serii COMPACT
Włoska firma Ferrari&Cigarini została założona w Maranello w 1969 r. i specjalizuje się w produkcji maszyn do obróbki ceramiki, kamienia naturalnego oraz budownictwa. Kilka lat temu firma zapoczątkowała produkcję maszyn serii Compact.
Są to maszyny wzorowane na rozwiązaniach stosowanych przy konstrukcji dużych maszyn przemysłowych – jednakże w nieco mniejszej skali i mniejszej wydajności produkcji. Dedykowane są dla średnich i małych firm, a dzięki swoim małym wymiarom i wadze mogą być także używane bez- pośrednio na placu budowy. Ułatwia to wykonywanie prac wykończeniowych. W maszynach stosuje się narzędzia diamentowe pracujące na mokro. Wyposażone są one zamknięty obieg wody z własnym zbiornikiem. Tak jak wspomniano – konstrukcja maszyn jest wzorowana na rozwiązaniach przemysłowych, zatem umożliwia pracę z relatywnie dużą wydajnością. Są to maszyny przelotowe – obrabiane elementy przesuwają się na pasie, na którym są przytrzymywane przez specjalne rolki dociskowe i są obrabiane przez kolejne głowice robocze.
Seria Compact obejmuje kilka typów maszyn do wykonywania różnych operacji. W tym numerze opiszemy dwa typy.
Wielopiły TMC
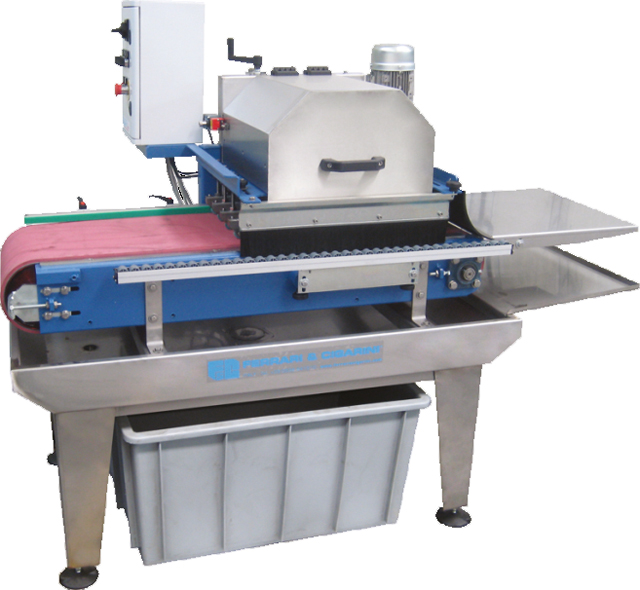
Najpopularniejszy typ maszyny, umożliwiający rozcinanie płyt o grubościach do 3 cm. Występują w wersjach jedno-, dwu- i trzywałowych – w zależności od wymaganej wydajności cięcia. Maszyny posiadają pas
o szerokości 350 mm, na którym przesuwają się cięte elementy. Pas rozpięty jest na dwóch bębnach – napinającym i napędowym. Elementy szersze mogą wystawać poza maszynę i są podpierane wysuwaną boczną listwą rolkową. Pas napędzany jest silnikiem elektrycznym i posiada regulację prędkości na reduktorze. Do cięcia wykorzystywane są tarcze diamentowe o średnicy 300 mm mocowane na wale o długości 350 mm. Napęd stanowi silnik 6,8kW, co umożliwia użycie do 4 tarcz jednocześnie. Wał z tarczami posiada regulację góra – dół, dzięki czemu można ustawiać cięcie na wskroś lub tylko nacinać materiał (np. nacinanie rowków antypoślizgowych na stopnicach). Między tarczami umieszczone są listwy dociskowe z kółkami, które zapewniają dobre przyleganie ciętego elementu do pasa i jego unieruchomienie w trakcie cięcia. Regulowane rurki służą do chłodzenia tarcz wodą w trakcie cięcia. Woda jest podawana przez pompę znajdującą się w zbiorniku pod maszyną – obieg wody jest zamknięty i wymagane jest jedynie okresowe oczyszczenie zbiornika ze szlamu powstałego przy cięciu i uzupełnienie poziomu wody.
Tego typu wielopiły mają szerokie zastosowanie w produkcji mozaik ceramicznych lub kamiennych, listew, stopnic, parapetów i innych elementów.
Maszyny do profilowania i polerowania boków MPM
Następną grupą maszyn serii Compact są maszyny do profilowania krawędzi. Mogą one posiadać od 1 do 6 głowic roboczych. Konstrukcyjnie są zbliżone do wielopił TMC opisanych wcześniej. Unifikacja elementów konstrukcyjnych maszyn pozwala na obniżenie kosztów produkcji, zmniejszenie magazynu części zamiennych oraz skrócenie czasu produkcji maszyn. W profilarkach także obrabiany element przesuwa się na pasie i przejeżdża pod kolejnymi narzędziami. Pojedyncze wrzeciono ma moc 2,6 kW i może być umieszczone pionowo, pod kątem 45° lub mieć możliwość regulacji od 0° do 90°. W zależności od ilości i konfiguracji wrzecion oraz użytych narzędzi maszyny MPM mogą być używane do szlifowania i polerowania ćwierćwałka, półwałka, fazy lub boku prostego o grubościach do 3 cm. Na początkowych głowicach używane są diamentowe frezy kształtowe o średnicach 140 mm (zgrubny,
wykańczający i superwykańczający), zaś w razie potrzeby na dalszych głowicach montowane są polery profilowe lub lamelarne (specjalne narzędzia w formie pasków papieru ściernego o różnych kształtach profili). Profilarki MPM są najczęściej używane do przemysłowej obróbki profilowej cokołów, stopnic i innych elementów budowlanych z ceramiki lub kamienia naturalnego. Mogą mieć także zastosowanie przy precyzyjnym fazowaniu grubych blatów klejonych, gdzie zależy nam na równej fazie 45° na całej długości elementu.
Warto zaznaczyć, że producent przewidział możliwość połączenia piły TMC z profilarką MPM w jedną automatyczną linię produkcyjną
za pomocą zautomatyzowanych podajników.
Najnowszy numer
4/2026 (143)


Ogłoszenie drobne
kup, sprzedaj, zamień...

Reklama W Kurierze
Poznaj zalety naszego pisma
- Kurier Kamieniarski to dwumiesięcznik – najstarszy na rynku kamieniarskim, wydawany od 1997 r. Jest bezpłatnie wysyłany do ponad 3.800 osób i firm związanych z branżą kamieniarską.
- Nasza baza adresowa jest na bieżąco aktualizowana, a co tydzień dopisujemy do niej nowe firmy. Stale zdobywamy nowe kontakty biorąc udział w targach i spotkaniach branżowych.
- Osiągamy ponad 99% skuteczność - z wysłanych 3.800 egzemplarzy wraca do nas nie więcej niż 30-50 szt.