 Artykuły Technologie
Technologie
Woda chłodząca to też koszt
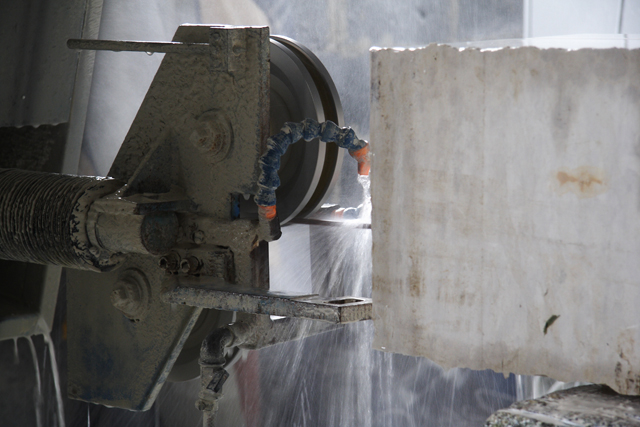
Wielu przedsiębiorców z różnych branż, w tym i z kamieniarskiej, stale zastanawia się jak zwiększyć wydajność i zredukować koszty działalności. Kierunków działania jest tu wiele: począwszy od lepszych, wydajniejszych narzędzi i maszyn, poprzez tańsze materiały, nowe technologie, aż po zmianę organizacji pracy i zarządzania produkcją. Zdecydowana większość kamieniarzy zapytanych jak usprawnić pracę w zakładzie i zwiększyć wydajność, zacznie wymieniać nowoczesne maszyny CNC, nowy wózek widłowy czy suwnicę, nowe chwytaki do płyt, laserowe liniały i przyrządy pomiarowe, porządek w magazynie....
Jednak niewiele osób wymieni wodę jako czynnik istotnie wpływający na jakość i wydajność produkcji oraz czynnik generujący znaczące koszty w firmie. Być może każdy uważa, że woda jest po prostu tania. Ale wymianę starych maszyn na nowe każdy poprze argumentem „ledwie” kilku-procentowego ograniczenia zużycia energii lub kilkuprocentowym wzrostem wydajności samej obróbki. To, co jednostkowo nie daje istotnych kwot, przemnożone przez ilość godzin pracy w roku zaczyna tworzyć sumy, o które warto powalczyć.
Podobnie należałoby przeliczyć koszt gospodarki wodą, która w procesie obróbki kamienia jest wszechobecna. Korzystanie z miejskiej bieżącej wody w systemie otwartym będzie nieopłacalne – to wszyscy wiedzą. Najprostszą formą obiegu zamkniętego jest napełnienie osadników poziomych. Nawet gdy woda pochodzi z sieci miejskiej, nie stanowi dużego kosztu. Ale na tym pozytywy się kończą. Przecież krążąca poprzez osadniki woda oczyszcza się tylko z największych zanieczyszczeń. Do maszyn produkcyjnych leci z dnia na dzień coraz brudniejsza woda, powoli przypominająca szlam. Cierpi na tym zarówno jakość obróbki, jak i zużycie narzędzi oraz wydajność maszyn. W pewnym momencie zbiorniki są już tak wypełnione osadem, że zupełnie przestają pełnić swoją rolę. Nie pozostaje nic innego, jak tylko zatrzymać produkcje i wymienić wodę. A to też są koszty: zakład musi wstrzymać produkcję, trzeba opłacić beczkowóz, często oddelegować ludzi do ręcznego usuwania pozostałości po odpompowaniu albo wynająć koparkę. Po wyczyszczeniu znowu zalewamy wodą osadniki i jest spokój na kilka, może kilkanaście, tygodni.
Podsumujmy jednak koszty. Po pierwsze: woda, następnie beczkowóz, ewentualnie koparka. Ponadto wymiana wody trwająca kilka godzin – produkcja stoi, pracownikom trzeba płacić, a zniecierpliwieni klienci się denerwują. Do tego przyspieszone zużycie narzędzi oraz maszyn, często gorsza jakość obróbki, szybko zużywające się pompy oraz zatykające się rurociągi. No i wszechobecny szlam: na maszynach, na płytach, na placu zakładowym, a podczas czyszczenia osadników zwykle również na drodze dojazdowej do zakładu.
Sposobem na likwidację – lub ograniczenie prawie do zera – wymienionych kosztów jest zainstalowanie urządzeń filtrujących wodę w obiegu zamkniętym. Napełnienie instalacji jest kosztem jednorazowym i w zasadzie niewielkim. Co jednak jest tu najważniejsze, wody tej się nie wymienia. Raz napełniony system można eksploatować przez wiele miesięcy, a często lat, bez strat na jakości wody.
Profesjonalne oczyszczalnie wody działają w systemie automatycznym zapewniając w zakładzie stałą jakość wody, przy jednoczesnym odseparowaniu 100% osadu. Osad ten jest prasowany w prasie filtracyjnej lub gromadzony w specjalnych workach, dzięki czemu jego usuwanie jest bezproblemowe i nie wymaga wstrzymania produkcji. Eliminujemy w ten sposób przestoje na czyszczenie i wymianę wody. Ponadto oczyszczalnia wody jest urządzeniem zajmującym znacznie mniej miejsca niż osadniki poziome.
Czysta woda to też lepsza jakość obróbki kamienia i większa żywotność narzędzi oraz maszyn. Nie do wycenienia jest również czystość w hali, wokół maszyn i na placu, która w zasadzie jest naturalną konsekwencją pracy z czystą wodą. Oczyszczalnia wody pozwala całkowicie zapomnieć o problemie, jakim może być czystość wody technologicznej w zakładzie kamieniarskim.
W niniejszym tekście celowo nie zostały podane żadne wyliczenia kwotowe, gdyż wartości po-szczególnych pozycji mogą się znacznie różnić zależnie od regionu kraju i specyfiki zakładu. Jednak na podstawie przeprowadzonych analiz jednoznacznie można stwierdzić, że koszty zakupu i eksploatacji oczyszczalni wody całkowicie się zwracają już po około trzech latach jej użytkowania. Zwłaszcza, gdy urządzenie to jest odpowiednio dopasowane wielkością i parametrami do zakładu, w którym ma pracować.
Omówione tu zostały jedynie aspekty ekonomiczne związane z wodą technologiczną w zakładzie kamieniarskim. Wspomnieć jednak należy jeszcze, że zastosowanie oczyszczalni wody gwarantuje spełnienie wymogów ustawy o odpadach i gospodarce wodnej poprzez ograniczenie zużycia wody i odprowadzania odpadów do środowiska.
Trak wielolinowy PELLEGRINI typu DECAWIRE
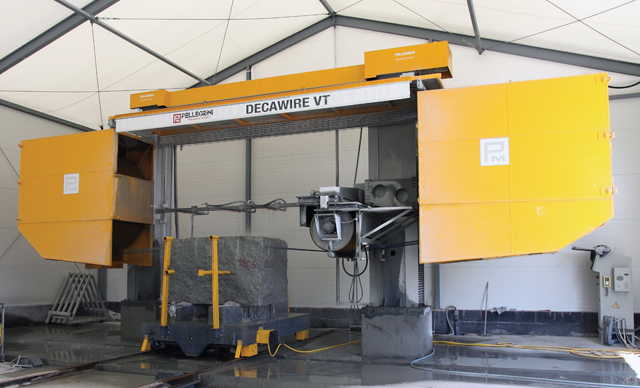
Obszerny artykuł na temat traka Pellegrini DECAWIRE publikowany był w Kurierze Kamieniarskim rok temu (KK nr 4/2015 sierpień 2015). Trak posiada kilka nowych, ciekawych rozwiązań technicznych i dziś je przypominamy ponieważ pierwszy taki trak został uruchomiony w Polsce. Trak wielolinowy Pellegrini DECAWIRE pracuje w Strzegomiu w firmie Granite Von Striegau Sp. z o.o.
Konstrukcja mechaniczna jest zbliżona do znanych w Polsce traków Pentawire i Polywire – solidne słupy pionowe z precyzyjnymi prowadnicami i śrubami pociągowymi chronionymi osłonami harmonijkowymi. Po stronie napędowej znajduje się bęben o dużej średnicy 235 cm z lekkiego stopu z rowkami na liny naciętymi co 1 cm.
Przy zmianie rozstawu cięcia należy jedynie przełożyć liny na odpowiedni rowek. Po stronie napinającej znajduje się 10 oddzielnych kół o średnicy 200 cm. Długość wału, na którym one pracują, umożliwia cięcie przy użyciu wszystkich 10 lin płyt o grubości do 10 cm.
Liny diamentowe są napinane poprzez opatentowany system Multipull elektryczno–hydraulicznie, dzięki czemu naprężenie każdej liny jest jednakowe i stabilne w czasie pracy. Innowacją jest system zmiany rozstawu kół napinających, czyli grubości ciętych płyt. Koła napinające są przesuwane wzdłuż wału, zaś ich rozstaw można regulować przekładając odpowiednie przekładki dystansowe – mają one specjalny kształt umożliwiający zmianę rozstawu bez zdej-mowania poszczególnych kół z wału. Po prostu luzuje się nakrętkę mocującą pakiet kół, przesuwa ręcznie odpowiednie koła napinające, wkłada przekładki o wymaganej szerokości i ponownie skręca koła. Rozwiązanie to zapewnia bezawaryjność pracy – jest bowiem mniej skomplikowane od mechanicznych czy elektrycznych układów zmiany rozstawu kół, a jednocześnie zapewnia dużą szybkość zmiany grubości ciętych elementów.
Nowością jest także zastosowanie dużego bębna o średnicy 80 cm, z rowkami co 1 cm, po stronie napinania, który prowadzi liny diamentowe. Stabilizuje on pracę lin i zapewnia dużą precyzję cięcia, nawet przy zużytych okładzinach na kołach napinających lub ło-żyskach kół. Dodatkowo w celu wydłużenia żywotności łożysk kół napinających zmodyfikowano w tej maszynie system ich smarowania. Łożyska są smarowane automatycznie olejem, a smarowanie jest wspomagane pneumatycznie.
Wymiary traka zostały zaprojektowane tak, że możliwe jest cięcie na nim nawet dużych bloków o szerokości do 3,5 m i wysokości do 2,1 m. Długość każdej liny diamentowej wynosi 24 m.
INWESTYCJA
Firma, która zdecydowała się na zakup traka wielolinowego Pellegrini DECAWIRE to Granite Von Striegau Sp. z o.o. ze Strzegomia eksploatująca kamieniołom w Kostrzy i specjalizująca się m. in. w produkcji kra-wężników i kostki granitowej.
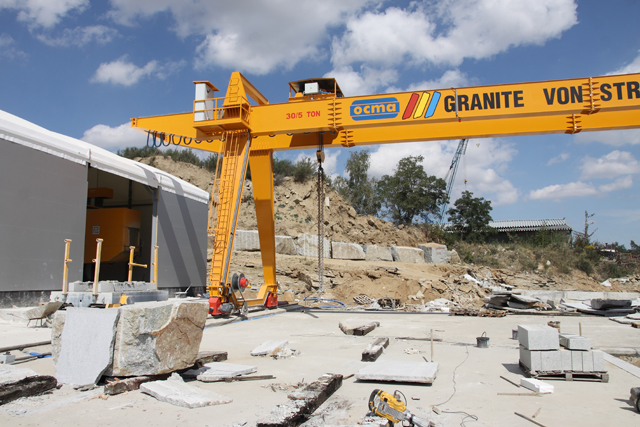
Ponieważ w ostatnim czasie sporą popularnością cieszy się tzw. kostka paryska (produkowana z płyt), firma zdecydowała się na zakup łupiarki bramowej do produkcji takiej kostki.
Posiadane przez firmę sześć „jednolinek” nie byłoby jednak w stanie zapewnić potrzebnej ilości materiału wsadowego w postaci płyt. Dlatego w grudniu zeszłego roku zapadła decyzja o zakupie Pellegrini DECAWIRE. Chociaż maszyna może ciąć płyty w różnym rozmiarze, to głównym jej zadaniem w firmie będzie cięcie płyt do produkcji kostki.
Maszyna już pracuje. Jak powiedział nam inwestor: „od uruchomienia przetarła już 3000 metrów kwadratowych i na razie sprawdza się w 100 procentach”.
Ze względu na konieczność zapewnienia maszynie wody chłodzącej dobrej jakości, inwestycję uzupełniła także nowa oczyszczalnia ścieków .
Jaki wózek widłowy dla branży kamieniarskiej?
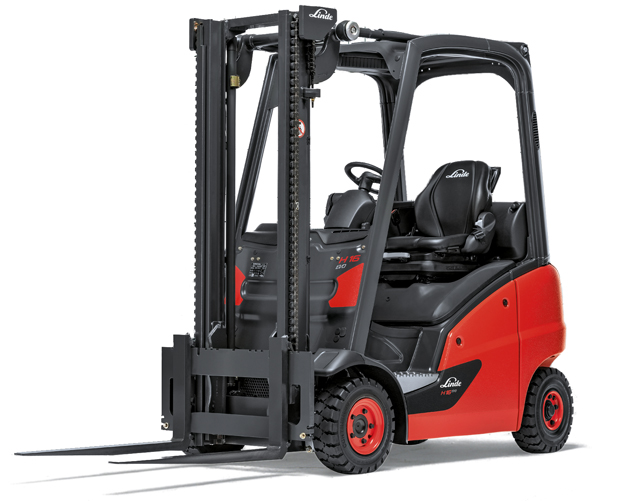
O czym warto wiedzieć wybierając typ pojazdu oraz czym się kierować podczas doboru dostawcy?
Jaki wózek najbardziej odpowiada specyficznym potrzebom branży kamieniarskiej?
Pył, brud i kurz to codzienność pracy w branży kamieniarskiej. Trud, jakiego w tych specyficznych warunkach musi podjąć się człowiek, jest niewspółmierny do wysiłku, który ma za zadanie wnieść maszyna – transport ładunków przy jej użyciu jest bowiem dużo łatwiejszy i prostszy. Dlatego też niezwykle istotne jest, aby do tego typu działań użyć profesjonalnego sprzętu ładunkowego, jaki stanowią wózki widłowe.
Najbardziej wymagający klienci, jakimi są również przedstawiciele branży kamieniarskiej, cenią w wózkach widłowych przede wszystkim prostotę konstrukcji oraz niskie koszty eksploatacji związane z użytkowaniem. Ważna jest dla nich także trwałość maszyn przy jednoczesnym najwyższym poziomie użyteczności. To właśnie te cechy w pierwszej kolejności decydują o wyborze konkretnego producenta. Kolejnym krokiem jest ustalenie, do jakich dokładnie czynności będzie wykorzystywany wózek i gdzie będą one wykonywane, gdyż na tej podstawie określany jest typ wózka, rodzaj napędu, udźwig, rozmiar wideł, a także dobierany dodatkowy osprzęt.
Niezbędne dane techniczne
W branży kamieniarskiej najlepiej sprawdzają się czołowe wózki widłowe spalinowe z przeciwwagą, zarówno zasilane olejem napędowym jak i gazem (LPG). Są to przeważnie pojazdy średniej wielkości gabarytów posiadające jednocześnie optymalny udźwig od 2,5 do 3,5 tony. Oczywiście zdarzają się aplikacje wymagające większego udźwigu – nie stanowi to jednak żadnego problemu, gdyż tę grupę wózków reprezentuje bogata oferta modeli o udźwigu aż do 18 ton(!) – w tym także pojazdy przystosowane swoją konstrukcją do cięższych prac. Kolejną szeroko rozpowszechnioną wśród użytkowników reprezentujących branżę kamieniarską grupą wózków są urządzenia wykorzystywane do zastosowań typowo magazynowych. Wymienić można paleciaki elektryczne z możliwością podnoszenia na 70 cm oraz sztaplarki wyposażone w maszt, które pobierają i transportują jednocześnie dwie palety towaru.
Biorąc pod uwagę rodzaj napędu, panuje w tym zakresie pełna różnorodność. W grupie wózków czołowych wybierane są przeważnie modele spalinowe. Tam, gdzie praca wykonywana jest przede wszystkim na zewnątrz, stosowane są wózki z napędem Diesel.
Najczęściej nabywanym dodatkowym osprzętem do wózka widłowego są różnego rodzaju chwytaki oraz pozycjonery wideł, a także widły pokryte gumą oraz montowane na wózkach systemy ważące. Wózki elektryczne wyposażane są natomiast w wysokiej jakości baterie i prostowniki.
Właścicieli firm z branży kamieniarskiej zwykle najbardziej interesują nowe maszyny. Warto wiedzieć o tym, że w poprzednich latach taki zakup w dużej mierze finansowany był ze środków unijnych. W ostatnim czasie sporym zainteresowaniem cieszą się również certyfikowane używane wózki widłowe Linde. Użytkownicy z mniej zasobnym portfelem decydują się najczęściej na taki właśnie sprzęt.
Jak nie kupić „kota w worku”
Jak już wspomniano, klienci bez przysługującego dodatkowego wsparcia finan-sowego mogą wybrać tańszy pojazd pochodzący z oferty wózków używanych. Decydując się na wybór tego rodzaju maszyny, podobnie jak przy zakupie używanego auta, należy być ostrożnym. Najważniejsze jest sprawdzenie pochodzenia oraz przebiegu pojazdu, a dokładniej: faktycznego stanu motogodzin, jakie wypracował dany wózek.
Niezwykle istotna jest także historia serwisowa, którą najbezpieczniej i najłatwiej zweryfikować bezpośrednio u producenta sprzętu. Co prawda zwykle jest to usługa płatna, jednak warto zdecydować się na jej zamówienie, gdyż straty wynikające z bazowania na błędnych informacjach są dużo większe niż jednorazowa opłata.
Ważne jest także zdobycie informacji na temat wcześniejszego miejsca eksploatacji – głównie po to, aby dowiedzieć się, czy maszyna nie była wykorzystywana w ciężkich aplikacjach, do jakich zaliczane są m.in. fabryki charakteryzujące się wysokim współczynnikiem zapylenia, a także cały przemysł ciężki. Taki wózek, mimo względnie niskiego przebiegu, będzie bardziej znisz-czony niż jego „rówieśnik” używany w lżejszych warunkach eksploatacyjnych. I ostatnia kwestia, ściśle związana ze stanem technicznym samej konstrukcji – należy upewnić się, że wózek nie uczestniczył w kolizji lub wypadku oraz że nie ingerowano w konstrukcję klatki operatora. Jeśli taka interwencja miała miejsce, trzeba szczegółowo dopytać, w jakim stopniu była przeprowadzona, aby późniejsze użytkowanie nie przysporzyło nieprzyjemnych niespodzianek.
Na koniec warto sprawdzić zgodność numeru masztu z numerem seryjnym partii wózka, oryginalność tabliczki z numerem seryjnym oraz to, czy można odczytać na ramie numer seryjny maszyny. Ponadto pojazd powinien posiadać pełną dokumentację techniczną w postaci deklaracji zgodności CE, Certyfikatu Jakości Remontu. Możliwe powinno być także dotarcie do informacji na temat pochodzenia części zamiennych użytych do remontu wózka, jak również informacji na temat samego zakresu napraw pojazdu.
Wszystkie wyżej wymienione elementy kontroli mogą zostać zweryfikowane przez dystry-butora. Kupując zaś wózek używany oferowany przez producenta, wspomniana szczegółowa weryfikacja i dokładna selekcja jakościowa zostały już przeprowadzone, a sam wózek trafia do klienta po gruntownym remoncie i z pełną dokumentacją. Nigdy nie zaszkodzi dopytanie o to, czy dana maszyna posiada gwarancję, a jeśli tak, to jaki jest jej okres.
Przy doborze dostawcy wózków warto zwrócić uwagę także na usługi dodatkowe, jakie są przez niego oferowane. Nawet najbardziej bezawaryjny wózek wymaga okresowych przeglądów i serwisowania, stąd już w momencie zakupu warto dopytać o możliwość wykupienia usługi serwisowej. Kluczowa jest odległość najbliższego punktu – gęsta sieć wsparcia technicznego gwarantuje błyskawiczną reakcję na nagłe awarie. Warto wybrać dostawcę oferującego najwyższą jakość usług, co objawia się m.in. wykorzystywaniem przy naprawach wyłącznie pochodzących bezpośrednio od producenta oryginalnych części zamiennych. Takie działania minimalizują czas przestoju wózka, co pozytywnie przekłada się na wydajność pracy.
Linde Material Handling Polska Sp. z o.o. to producent i dystrybutor nowoczesnych wózków widłowych. Oferta firmy obejmuje sprzedaż nowych wózków, a także gruntow-nie odnowionych i sprawdzonych certyfiko-wanych wózków używanych. Szeroki wachlarz produktów – począwszy od małych wózków paletowych po ciężkie pojazdy spalinowe – umożliwia wybór odpowied-niego pojazdu odpowiadającego potrzebom klienta. Oferowana jest także usługa wynajmu krótko- i długoterminowego.
Więcej informacji: http://www.linde-mh.pl
Nowość: zdjęcia na stali nierdzewnej
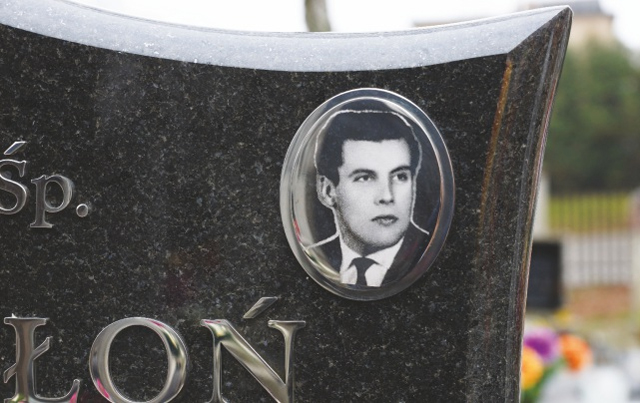
Zdjęcie zamontowane na cmentarzu w Jastrzębiu-Zdroju na początku 2013 roku.
Dziś młode pokolenie ma wpływ na decyzje podejmowane na forum rodzinnym. I ten produkt jest dla nich.
Od wielu lat na rynku znane są zdjęcia na porcelanie. Spotykane są również zdjęcia wykonywane na szkle lub bezpośrednio na kamieniu różnymi technikami. Zdjęcia na stali nierdzewnej nadal są nowością.
Stal nierdzewna kwasoodporna to materiał, który doskonale współgra z kamieniem. Wydaje się być stworzona po to, by uzupełniać i podkreślać walory kamienia. Jej trwałość jest też porównywalna do trwałości kamienia. Przy tym doskonale komponuje się z każdym elementem niekamiennym jaki można spotkać na dowolnym pomniku. Czy to będą metalowe, chromowane krzyże, czy lampiony o błyszczącej lub matowej powierzchni, czy nawet litery wykonane w dowolnej technice – zdjęcie na stali zawsze będzie do nich pasować.
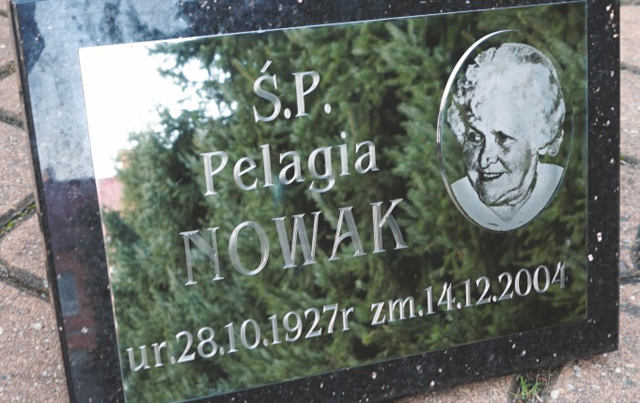
Takie zdjęcie szczególnie dobrze wygląda w zestawieniu z modnymi ostatnimi laty chromowanymi literami metalowymi i innymi elementami błyszczącymi. Na fotografii widać właśnie ten efekt.
Każdy na pewno zwrócił uwagę na to, że zdjęcia nagrobne wykonane tradycyjnymi metodami, na porcelanie, nie zawsze dobrze komponują się z kamieniem, na którym są umieszczone. Kontrastują z ciemnymi kamieniami swoim białym tłem, odcinają się od kamieni wielokolorowych monotonią czerni zdjęcia czarno-białego, zaburzają dostojność kamienia źle dobraną kolorystyką zdjęcia kolorowego. Takich dysonansów nie ma w przypadku zdjęć na stali kwasoodpornej. Zdjęcia na stali doskonale wpasowują się w każde otoczenie. Spowodowane jest to tym, że zostały wykonane na wypolerowanej powierzchni, która odbija obraz otoczenia niczym lustro.
Na ciemnym tle stają się czarne, na jasnym – jasne, a na różnorodnym są równie różnorodne jak otoczenie. Proszę spojrzeć na zdjęcie na dole stronie i wyobrazić sobie „porcelankę” na tej tablicy nagrobnej. Czy wyglądałaby równie dostojnie?
Zdjęcie na stali nierdzewnej jest estetyczne, stonowane i ponadczasowe. W swojej elegancji jest na tyle subtelne, że będzie współgrać zarówno z nowoczesnym pomnikiem, jak i z pomnikiem, który powstał „w trudniejszych czasach”, czy wręcz z pomnikiem historycznym.
Taka fotografia ma w sobie tę niepowtarzalną subtelność, która powoduje, że nie dominuje nad tablica napisową, nie rzuca się w oczy i nie jest nachalna w swojej obecności przy nazwisku osoby, o której chcemy pamiętać.
Prawdziwy swój urok zdjęcie oddaje w świetle dziennym – na zewnątrz, w naturalnym oświetleniu. Patrząc pod różnymi kątami zdjęcie za każdym razem ma inny klimat. Niektórzy nawet twierdzą, że można odnieść wrażenie kontaktu wzrokowego z bliskim widocznym na zdjęciu. Jego estetyka przekonuje nawet osoby, które wcześniej były sceptycznie nastawione do umieszczania zdjęć na nagrobkach.
Niepodważalnym atutem zdjęć na stali nierdzewnej jest ich trwałość. Wykonane badania potwierdziły, że są one odporne na warunki atmosferyczne. Nie zaszkodzi im światło, które powoduje blaknięcie tradycyjnych zdjęć; ani kwaśne deszcze, które skorodują i zniszczą wypolerowany kamień; ani niesione wiatrem ziarenka piasku, które powodują matowienie szkła. Również są odporne na większość aktów wanda- lizmu, które mogą zdarzyć się na cmentarzu.
Zdjęcia na stali nierdzewnej znalazły już uznanie nie tylko w Polsce. Ich urok i odrobinę tajemniczości docenili klienci z różnych zakątków Europy. Swoje miejsce znalazły też w tak odległych i dla nas egzotycznych krajach jak Australia.
Technikę wykonywania zdjęć na stali nierdzewnej opracowała i udoskonaliła firma JZ Jubiler z Jastrzębia-Zdroju. Szczegółowe informacje o tym wyjątkowym i niepowtarzalnym produkcie można uzyskać telefonicznie (tel. 32 471
57 75 lub 502 606 867) lub za pośrednictwem strony www.jzjubiler.pl.
Linka na robocie - czyli dokąd prowadzi technologia
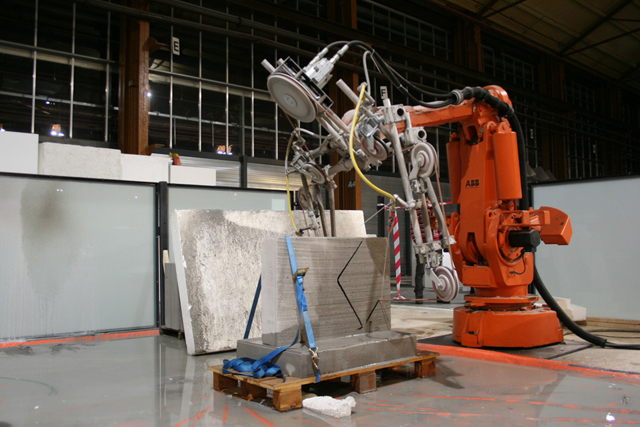
Czy nowoczesna technologia może zastąpić żmudną pracę?
Tym razem ciekawostkę w sieci odnalazł jeden z uczestników grupy Kamieniarstwo na Facebook’u. Na ten fanpage Grzegorz Kołakowski wrzucił film z wycinania skomplikowanych kształtów w kamieniu przy pomocy linki diamentowej zamontowanej na robocie. Nie spotkaliśmy wcześniej takiego urządzenia – dlatego poświęciliśmy trochę czasu na znalezienie informacji o tej konstrukcji.
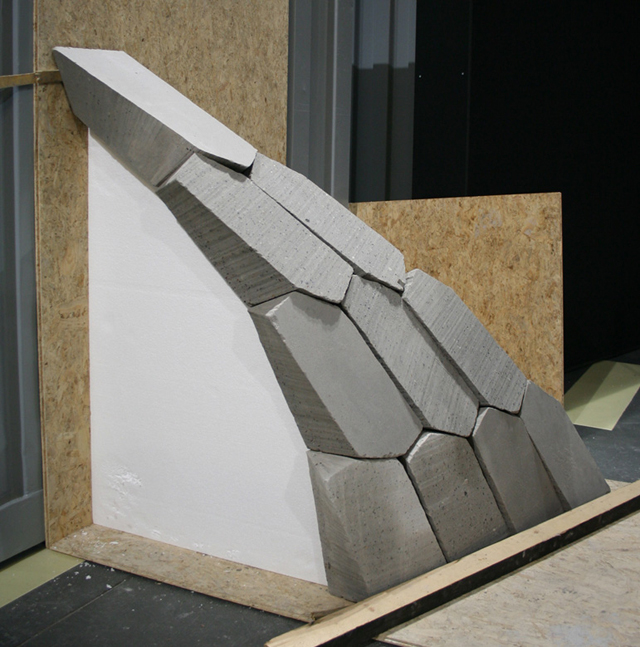
Eksperymentalna maszyna powstała w zakładach Hyperbody, jako projekt przygotowywany na pierwszą edycję konferencji „Robotyka w architekturze” (Roba | Arch 2012) w Rotterdamie. Twórcami maszyny byli Wesa McGee, Jelle Feringa i Lauren Vasey’a. Skonstruowaniem robota zajęli się – Jelle Fering i Frank van Brunschot przy wsparciu firmy Husqvarna. Kluczowym elementem maszyny był robot firmy ABB. Maszynę nazwano RDWS (Robotic Diamond Wire Sawing). Linkę diamentową w tym urządzeniu napędza silnik hydrauliczny o mocy 40 kW.
Koncepcja maszyny powstała w odpowiedzi na pytanie, czy w kontekście rozwoju robotyki i niestandardowego oprogramowania CAD’owskiego możliwa jest kontynuacja dokonań mistrzów architektury sprzed wieków? Czy kunsztowne realizacje dawnej, ponadczasowej szkoły kamieniarskiej można wykonać z szybkością jakiej oczekują współcześni inwestorzy?
Zbudowaną i oprogramowaną maszynę testowano w 2013 roku na terenie kamieniołomu firmy Marmi e Graniti d'Italia. Efekty okazały się bardzo interesujące. Elementy pokazane na sąsiednim zdjęciu zostały wykonane w ciągu 20 minut.
Ciekawe czy prezentowaną eksperymentalną maszyną zainteresowali się już producenci maszyn kamieniarskich i będą mieli podobne urządzenia w swojej ofercie?
Film z pracy tej maszyny można zobaczyć na naszej stronie – kliknij tutaj.
Najnowszy numer
4/2026 (143)


Ogłoszenie drobne
kup, sprzedaj, zamień...

Reklama W Kurierze
Poznaj zalety naszego pisma
- Kurier Kamieniarski to dwumiesięcznik – najstarszy na rynku kamieniarskim, wydawany od 1997 r. Jest bezpłatnie wysyłany do ponad 3.800 osób i firm związanych z branżą kamieniarską.
- Nasza baza adresowa jest na bieżąco aktualizowana, a co tydzień dopisujemy do niej nowe firmy. Stale zdobywamy nowe kontakty biorąc udział w targach i spotkaniach branżowych.
- Osiągamy ponad 99% skuteczność - z wysłanych 3.800 egzemplarzy wraca do nas nie więcej niż 30-50 szt.