 Artykuły Technologie
Technologie
Prawidłowe użytkowanie liny diamentowej do cięcia kamienia
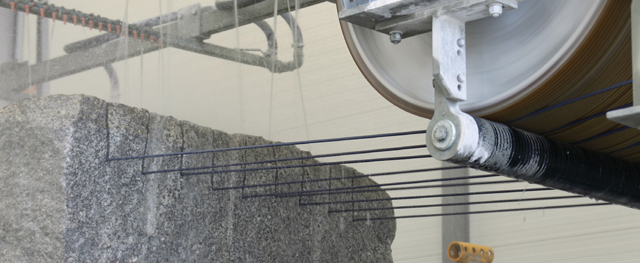
Lina diamentowa jest od wielu lat najbardziej popularnym narzędziem używanym do cięcia bloków na slaby i zdecydowanie wyparła z naszego rynku inne techniki cięcia. Zdecydowały względy ekonomiczne – taniejące narzędzie, jakim jest lina diamentowa, wzrost jej wydajności oraz inne powiązane koszty jak energia, woda, oszczędność ciętego materiału – to wszystko przechyliło szalę na korzyść tej techniki cięcia.
Ważne są także inne zalety tej metody cięcia – mniejszy hałas, lepszy komfort pracy operatora niż przy cięciu na diakersach lub trakach wahadłowych oraz prostota traków linowych i mniejszy koszt inwestycji w maszyny oraz ich fundamenty.
Cięcie bloków odbywa się na trakach jedno- lub wielolinowych. Zasadniczo technika cięcia jest jednakowa w obu przypadkach – zalecenia i wskazówki odnośnie użytkowania liny są podobne. Przy wielolinach zaleca się ściślejsze stosowanie do zalecanych parametrów, z uwagi na problemy, jakie mogą powstać w przypadku zerwania liny. Oczywiście przy wielolinach używa się raczej lin cieńszych – fi 6,7 mm, zaś na trakach jednolinowych zazwyczaj fi 8 lub 9 mm.
Na trakach wielolinowych często używa się lin bezkońcowych – zaplatanych (bez złączek). Jeśli zaś używa się złączek – to są one profilaktycznie wymieniane co 70-100 godzin pracy, bowiem najczęściej lina zrywa się właśnie w miejscu łączenia. Także prędkości cięcia (opadu lin) są nieco mniejsze, aby nie przeciążać lin i ograniczyć ryzyko jej zerwania – skutkiem zerwania może być uszkodzenie innych lin.
Do wielolin stosuje się na ogół liny specjalnie do tego opracowane z koralikami o średnicy 6-7 mm. Lina taka, przy prawidłowych warunkach pracy, na ogół zużywa się do końca, bez konieczności jej regenerowania. Dla przykładu, w zależności od klasy twardości granitu lina taka osiąga wydajność 8-10 m2/m dla liny 7 mm i 10-15 m2/m dla liny 8 mm, przy szybkości cięcia – posuwie w dół 30-60 cm/godz. Generalnie regułą jest, że im twardszy kamień tniemy – tym mniejsza jest prędkość cięcia oraz żywotność liny.
Mimo, że lina diamentowa jest popularnym narzędziem używanym od wielu lat, wciąż zdarzają się problemy z jej użytkowaniem. Wynika to z faktu, iż jest stosunkowo delikatnej konstrukcji i wszelkie błędy obsługi lub problemy z maszyną w trakcie jej pracy skutkują pogorszeniem osiąganych wyników cięcia lub nawet szybkim zużyciem – zniszczeniem narzędzia. Czasem proces ten jest bardzo szybki, dlatego należy przestrzegać kilku podstawowych zaleceń, aby osiągane wyniki cięcia były dobre.
TECHNIKA CIĘCIA – autorotacja
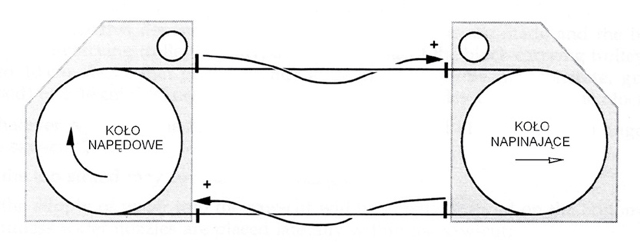
Bardzo ważne jest, aby linę przed połączeniem w pętlę skręcić (ok. 1,5 obrotu na każdy metr bieżący liny). Właściwy efekt obracania się liny względem własnej osi wymuszany jest także odpowiednim wychyleniem kół maszyny w stosunku do płaszczyzny ich położenia (zaleca się okresowe sprawdzenie tych ustawień).
Koła wyposażone są w odpowiednie wykładziny zabezpieczające je przed uszkodzeniem przez linę.Wychylenie kół powoduje, że lina – wchodząc na koło – „obtacza się” po jednej stronie wykładziny i w ten sposób obraca się wokół własnej osi. Prawidłowo ustawiona maszyna zapewnia obracanie się liny w tym samym kierunku, zarówno na górze, jak i na dole. Idealna autorotacja liny to:
– między +210° a +360° na odcinku dolnym,
– między +120° a +270° na odcinku górnym.
Brak rotacji liny spowodowany nieskręceniem przed połączeniem, złym ustawieniem maszyny lub zbyt dużym opadem w czasie cięcia powoduje w krótkim czasie zniszczenie liny na skutek owalizacji – koraliki liny nie zużywają się równomiernie na całym obwodzie, ale owalnie. W jednym miejscu koralik jest jeszcze dość gruby, zaś obok jest zużyty aż do stalowej linki nośnej.
Firma MC DIAM już ponad 30 lat zajmuje się dostawami liny diamentowej na rynku polskim. Wprowadzaliśmy tę technologię cięcia zarówno na maszynach stacjonarnych, jak i w wyrobiskach granitu. Początkowo jako przedstawiciele belgijskiej firmy Diamant Boart – pioniera w zakresie produkcji liny diamentowej. Z czasem zdobyte doświadczenie umożliwiło firmie rozpoczęcie własnej produkcji liny diamentowej i obecnie dostarczamy całą gamę linek zarówno własnej produkcji, jak i innych światowych producentów.
Z dłuta wzięte cz.2
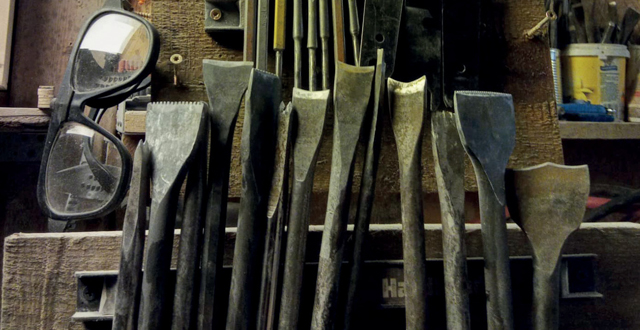
Pierwszą część „Z dłuta wzięte” zakończyłem chińskim przysłowiem „gwarancją długiego życia i zdrowia są mocne nogi”. Pytam zatem: czy nogi już są dostatecznie mocne, by ponieść dalej ciężar pracy z kamieniem? Jeśli tak, to może teraz o dłutach do młotków.
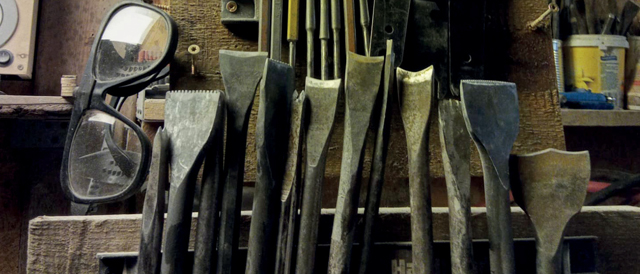
Na rynku najłatwiej można kupić dłuta: Wezit, Rexid (produkowane przez König) i Geddik (produkowane przez Bavaria). Wszystkie dostępne m.in. w sklepie Weha. Oczywiście to nie cała oferta dostępna na rynku. Przykładowo w sklepie Abra-Marmi można dostać dłuta włoskie Cuturi (na zamówienie, więc trzeba chwilę poczekać) i Marmoutensili, a Wena z Wieliczki ma w swojej ofercie dłuta Guillet. Dłuta firm Giorgio i Milani można też kupić na niemieckiej stronie Bildhau.de. Firma Widuto ma w swojej ofercie – oprócz wymienionych wyżej Rexid i Geddik – także dłuta Bavaria.
Najczęściej kupowane i używane są dłuta o średnicy trzonka 10,2 mm i – co warto zauważyć – są to dłuta liternicze, nie rzeźbiarskie.
Najpowszechniejsze parametry jakimi kierują się kupujący dłuta, to cena i jakość płytki widiowej. Z doświadczenia każdy szuka dłut żywotnych i niezawodnych. Tylko czy ktoś zadał sobie pytanie, do jakiego materiału dane dłuto ma być niezawodnym narzędziem pracy? Bo jak kuje się litery w twardym i szklistym Absolucie, to dłuto nie może być za twarde, bo płytka pęknie – wtedy lepiej użyć dłuta nieco bardziej miękkiego i elastycznego. Z kolei jeśli ma być obrabiany niezbyt twardy granit o drobnym ziarnie, to dłuto może być twarde i sztywne.
Dłuto to nie tylko płytka widiowa otoczona stalowym trzonkiem. To stalowy trzonek – czasami o wysublimowanej linii i kształcie – zakończony płytką widiową o specjalnych parametrach, dopasowanych do zastosowania danego dłuta. Dłuta do piaskowca nie należy używać do granitów. Bo pęknie. Dłut do marmuru też nie należy używać do granitu, bo znacząco spadnie efektywność pracy. Nieco uproszczoną klasyfikację, opartą na moim własnym doświadczeniu, przedstawiłbym tak: Rexid – Wezit – Geddik. Czyli: miękkie, średnie, twarde.
W ogólności, ich charakterystyka jest następująca:
Rexid robi dłuta sprawdzające się w twardych kamieniach. Trzonek dłuta jest niezbyt sztywny, płytka dość miękka. Takie dłuto trzeba częściej ostrzyć, bo się szybciej tępi, ale płytka nie pęka. Można Rexidem kuć większość materiałów dostępnych na rynku. Ale nie tylko Rexid robi dłuta do twardego kamienia. Mam w swojej kolekcji dłuta rzeźbiarskie fi12,5 mm do granitu zrobione przez Bavarię i w nich zastosowana jest ta sama zasada: nie za sztywny trzonek, miękka płytka... Ale dłuto i bierze i ciągnie! Robiłem nimi w bardzo twardym, 12-tonowym otoczaku. Tylko te dłuta dawały radę. Rzeźba powstawała, kamienia ubywało w szybkim tempie, dłuta się zużywały, ale efekt był widoczny. Oczywiście do momentu stępienia się ostrza. Wtedy szybkie ostrzenie – i można jechać dalej...
Wezit to dłuto środka. Może pęknąć na twardym granicie, otoczaku czy bazalcie. Ale poradzi sobie na średnio twardych granitach i gabrach (przy okazji przypominam: Impala to gabro, nie granit). Do sjenitu już nie polecam.
Teraz Geddik. To najmniej rozpowszechnione dłuta wśród kamieniarzy i literników. A ja je lubię. Właśnie za ich wyjątkową sztywność. Nawet dłuto 4 mm jest sztywne niczym miecz Podbipięty! Nie pływa, nie grymasi, tylko wchodzi tam, gdzie mu każę i robi to tak, jak ja lubię.
Geddik, Wezit i Rexid robią także dłuta z wydmuchem. To fantastyczna koncepcja, by podczas kucia liter od razu oczyszczać sprężonym powietrzem pole robocze. Wydmuch to nic innego jak kanał wiercony przez całą długość dłuta i rozchodzący się na obie strony, po skosie, tuż za płytką. Jest to dłuto droższe, ale przyjemność z pracy takim dłutem skutecznie rekompensuje wydane pieniądze. I nie trzeba co chwilę sięgać po pistolet z powietrzem, bo szkoda czasu. Niech okruchy kamienia wydmuchuje samo dłuto podczas pracy.
Osobną kategorią są dłuta rzemieślnicze, które można kupić w różnych sklepach kamieniarskich. Są to dłuta zazwyczaj regenerowane, rzadziej toczone i robione od podstaw. Dłuto regenerowane ma wlutowaną, zazwyczaj twardą, płytkę i jest zazwyczaj dedykowane do lokalnego kamienia. Takie dłuta spotkałem w Strzegomiu, dedykowane do granitu strzegomskiego. Płytka jest bardzo twarda, ale i odporna na pęknięcia. Nadaje się takie dłuto także do piaskowca bez względu na jego ścieralność i twardość. Można pracować nimi zarówno w Długoszu i Kopulaku, jak i w Długopolu, Radkowie czy Szarej Męcinie Królewskiej.
Czym się różnią dłuta liternicze i rzeźbiarskie? Najogólniej: długością i średnicą trzonka.
Opisane powyżej dłuta liternicze (i do drobnych ornamentów) na naszym rynku z reguły mają średnicę trzonka 10,2 mm i długość około 190 – 210 mm. Dłuta do rzeźbienia w kamieniu są dłuższe o około 70 mm. Z czego bierze się ta różnica? Nie tylko z wygody pracy polegającej na łatwiejszym operowaniu zestawem dłuto plus młotek, ale i z samego procesu urabiania materiału przez dłuto.
Dłuto dłuższe lepiej przenosi energię pojedynczego uderzenia bijaka w młotku na materiał niż dłuto krótsze. Potocznie mówi się, że lepiej ciągnie. Czyli skuteczniej kruszy kamień. Miałem okazję to sprawdzić na ubiegłorocznych targach Stone: młotek Weha 118, dłuto Rexid zwykłe 10 mm i dłuto Bavaria 10 mm rzeźbiarskie do piaskowca. To drugie dłuto było skuteczniejsze w mojej ocenie aż o ok. 40%! Próbowaliśmy je na wapieniu oolitowym Gołuchów od firmy Marmur-Płytki Jacka Łaty. Więc co? Rzeźbiarskie dłuto górą!
Kolejnym tematem, któremu chciałbym poświęcić swą uwagę w kolejnym artykule, będą włoskie dłuta do marmuru. Na rynku mamy tu dłuta Cuturi, Giorgio i Milani.
#RafałFrankiewicz #rafalfrankiewicz #zdlutawziete #zDłutaWzięte
Z dłuta wzięte
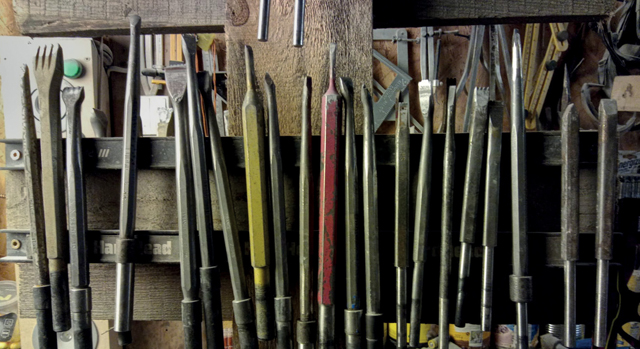
Codzienność wielu Kolegów z naszej branży to piła, boczkarka, linka czy trak. Oczywiście dla równowagi: Merc, BMW, Volvo czy Infinity; potem Orlen, Lotos, Bank, telefon, telefon, telefon ; w domu: Żona, Dzieci, szkoła, działka, wakacje, raty... i tak ad mortem defecatam.
A przecież w naszej branży wszystko się wzięło od szlakownika, szpica, zębaka, brzeźniaka, gradziny, pucki, knypla czy ciosaka. Nazw jest dużo więcej, ale kto je dziś używa i pamięta? Kto – może poza odbijakiem – stosuje dłuta w codziennej praktyce? Fora internetowe pełne są wiadomości o piłach, tarczach, zębach, segmentach… Wszędzie diament, rzadziej korund, a stalmasa to dla wielu już tylko rdzawa magia przeszłości. Zdumiewające jest to, że wielu kamieniarzy lepiej zna się na samochodach, którymi jeżdżą, aniżeli na zawodzie, który uprawiają razem ze swoimi rodzinami i pracownikami.
Prawie nic nie ma na temat dłut, młotków pneumatycznych, sposobów ich używania i BHP pracy. Wiem. Są centra numeryczne, co zrobią wszystko i w każdej ilości. Tyle że to chwyt marketingowy dla wielu nuworyszy chcących błysnąć przed innym kamieniarzem swoim parkiem maszynowym. Rzeźbę czy dobrą kamieniarkę i tak musi wykonać człowiek – swoim okiem, ręką i dłutem – okryć ją swoim talentem. Maszyna jest jak ślepa kura. Nic sama nie widzi. Rzeźby spod maszyny są martwe, nieme i bezwartościowe. Nie budzą żadnych ludzkich emocji w odbiorcach, nawet te najdroższe, kosztujące tyle, co Bentley.
Wystarczy popatrzeć na pracownię Massimo Galleni, włoskiego mistrza rzeźby w marmurze, a w Polsce na: Michała Jackowskiego, Klaudię Matusiak, Jerzego Zyska, Łukasza Kuliga, Romana Jugo, Zbigniewa Zycha, Rafała Frankiewicza, Rafała Namiotę, pracownię kamieniarską Jacka Pawłowskiego czy pracownię Danaida Michała Misiaszka, by zachwycić się ich pracami. Są robione ręcznie, z pasją i nie powstają w dwu egzemplarzach w jeden dzień.
Wszystko zaczęło się od dłuta...
Można je kupić w wielu sklepach dla kamieniarzy. Ale to dłutka mało wyspecjalizowane. Najczęściej kupuje się tylko te do kucia liter, bo tylko litery jeszcze w wielu zakładach w kamieniu się kuje. Dłuta ręczne i dobre do kucia mają: Widuto, Wena-Prod (dawniej Kamyk) z Kielc, Marcin Gwarecki, Wena w Wieliczce, Weha, Bared w Piławie i sklepy strzegomskie.
Dominują dłuta o trzonku okrągłym, ale lepsze i poręczniejsze są te zrobione w sześciokąt lub zaokrąglony kwadrat. Dobre dłuta rzemieślniczej proweniencji ma Wena-Prod, bo są krótkie, mocne i świetnie leżą w dłoni. Dłuto nie może być za długie do kucia liter, bo jest niewygodne zwłaszcza w kuciu na cmentarzu. Krótkie łatwiej przyłożyć precyzyjnie do kamienia, łatwiej uderzyć, mniej się męczy ręka.
Bardzo ważna jest ostrość dłuta. W literaturze niemieckiej panuje przekonanie, że kąt wierzchołkowy dłuta do kamieni twardych powinien mieć 60°. Do marmuru: 55°. To dobry kąt, ale do łupania kamienia, a nie do jego cięcia. Litera przede wszystkim musi zostać zacięta i to ostro. Wtedy jej krawędź nie będzie się sypać. Ostre dłuto to efektywna i szybka praca, mniej wysiłku i lepszy efekt. Tępe – sami już wiecie…
Nie można zatem mieć jednego dłutka. Trzeba mieć je w zapasie i wszystkie ostre. I warto przy tym zmienić myślenie, że skoro dłutka są drogie, to zakupię ich mało. Zakup każdego narzędzia zawsze boli kieszeń, ale to jak z paliwem: muszę wlać, aby dojechać do celu, wrócić i żeby w baku jeszcze zostało na rano...
I warto zacząć się gimnastykować przed pracą i po jej zakończeniu, bo jak mówi chińskie przysłowie: gwarancją długiego życia i zdrowia są mocne nogi...
#RafałFrankiewicz #rafalfrankiewicz #zdlutawziete #zDłutaWzięte
Modernizacje nigdy się nie kończą
Z Jackiem Łatą,
właścicielem firmy Marmur-Płytki
z Podłęża k. Pińczowa
rozmawia
Paweł Szambelan
Ustalmy na początek nazewnictwo: to linia polerska czy linia do produkcji płytek?
To się nazywa linia polerska, ale tak naprawdę jest to kompletna linia do produkcji płytek. Linia całkowicie zautomatyzowana. Podaje się wymiary potrzebnych płytek i takie płytki z linii zjeżdżają – w dowolnym wykończeniu powierzchni: polerowane, szczotkowane, szlifowane, groszkowane. Teoretyczna wydajność to 57 m² na godzinę. Ale wiadomo, że w trakcie pracy trafiają się przestoje wywołane zdarzeniami losowymi lub warunkami technologicznymi. Dlatego podanie wielkości 140 m² na zmianę jest bezpieczną i w zasadzie gwarantowaną wielkością produkcji dostarczaną przez tę linię polerską.
O Twojej linii do produkcji płytek pisaliśmy w 2019 roku (Kurier Kamieniarski nr 4/2019). Co się zmieniło?
Tak naprawdę mam tę linię od 10 lat. Jak mówią Włosi, jest ona w połowie swojego cyklu życia. Przyjmuje się, że po 20 latach należy zastanowić się nad wymianą każdej maszyny na nową. Ponieważ to, co było najbardziej eksploatowane – czyli mocno zużyta 3-dyskowa rozcinarka poprzeczna sterowana ręcznie – groziło w każdej chwili awarią, zacząłem rozglądać się za zastępstwem. Szybko doszedłem do wniosku, że po co wydawać pieniądze na maszynę o takiej samej wydajności, lepiej dołożyć trochę i kupić coś, co da dodatkowe korzyści. Choćby większą produkcję mniejszym nakładem osobowym.
Co nowego wprowadziła do produkcji firmy nowa rozcinarka?
Jednym słowem: wydajność. Stara rozcinarka pozwalała na wydajność około 80 m² na zmianę. Nowa rozcinarka jest automatyczna, sterowana przez czujniki, z panelem dotykowym, na którym ustawia się wszystkie parametry cięcia. Ma możliwość ustawienia, co jest produktem głównym, a co może być produktem uzupełniającym. To znaczy: jeżeli głównym produktem jest płytka o wymiarach 60 x 60 cm, to takie płytki będą głównie wykrawane z podanego materiału, ale jeśli na bokach pozostanie jakiś fragment płyty, z którego da się wyciąć załóżmy element 30 x 60 cm, to maszyna będzie wycinać również takie płytki. Maszyna sczytuje wielkość płyty, przygotowuje plan rozkroju, z którego wynika, ile przykładowych płytek 60 x 60 cm będzie wykonanych, a z pozostałych fragmentów wycina produkt uzupełniający.
Maszyna wyposażona jest również w czujniki, które rozpoznają, czy na płycie są jakieś uszkodzenia. Takie miejsca są omijane przy przygotowywaniu rozkrojów. Dodatkowo operator może ręcznie zaznaczyć fragmenty, które maszyna powinna ominąć, bo mają wady. To zaznaczenie może się odbywać na wspomnianym panelu dotykowym lub przy pomocy specjalnego flamastra bezpośrednio na materiale. To bardzo dobre rozwiązanie, ponieważ oko ludzkie jest dużo doskonalszym narzędziem niż jakiekolwiek czujniki elektroniczne.
Jak obecnie wgląda proces produkcji?
Blok jest rozcinany na płyty o grubości 18 lub 20 mm. Oczywiście grubość płyty może być praktycznie dowolna, jednak inne grubości wykonujemy wyłącznie na zamówienie. Na przykład na zamówienia konserwatorów zabytków często wykonujemy płyty o grubości 3-4 cm.
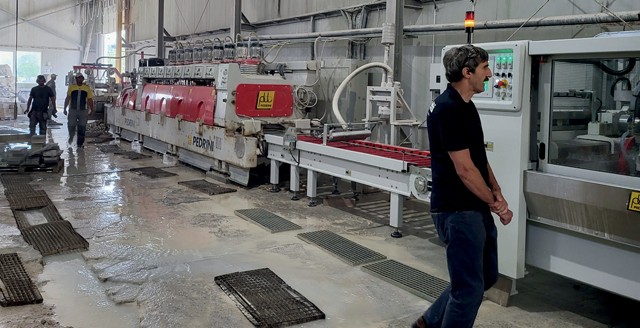
Płyty przekazywane są na linię, która w zasadzie jest trzyelementowa. Sercem jest polerka, która kalibruje i poleruje płyty o szerokości do 65 cm i praktycznie dowolnej długości. Przed polerką jest rozcinarka wzdłużna, która przygotowuje pasy o zadanej szerokości. Czyli do produkcji płytek o szerokości 60 cm pasy będą kalibrowane do tej szerokości. Na końcu jest rozcinarka poprzeczna – ta nowa, 6-dyskowa, sterowana numerycznie. Później suszenie i układanie na paletach gotowego produktu. To równie ważny element ciągu. Po pierwsze po to, żeby operator nie musiał nosić mokrych kamieni. Po drugie: na suchym materiale łatwiej zobaczyć ewentualne wady i dokonać kontroli jakości płytek.
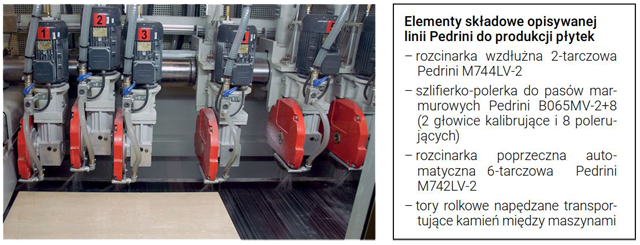
Czyli inwestycję uważasz za zakończoną.
Bynajmniej. Inwestycje nigdy się nie kończą. To nieustająca modernizacja. Wymiana jednego elementu często ukazuje mniejszą wydolność innego. Po zwiększeniu wydajności produkcji płytek z 80 do 140 m² okazało się, że piły rozcinające bloki na slaby znów są najmniej wydajnym elementem tego ciągu. Na razie, przy 40-godzinnym tygodniu pracy, ta produkcja zaspokaja potrzeby rynku. To cieszy, bo od 2012 roku sukcesywne zwiększanie wydajności linii jest na bieżąco odbierane przez klientów. I świadczy o popularności polskich materiałów. Z drugiej strony zamówień jest tak wiele, że klient czeka na zamówiony towar. Pozytywem, z punktu widzenia klienta, jest to, że produkt pod dane zamówienie jest produkowany specjalnie pod to zamówienie. Jednak dla mnie idealną sytuacją byłoby, gdyby na magazynie była pewna ilość gotowych płytek i klient mógłby zrobić zakupy z natychmiatowym odbiorem z placu. Czyli czeka mnie inwestycja w piły, by obok bieżącej produkcji móc stworzyć zapas magazynowy.
Modernizację swojego zakładu zacząłem 33 lata temu, czyli od kiedy funkcjonuje firma. Najnowsza inwestycja stała się przypadkowo potwierdzeniem, jak zmienia się świat w ostatnich latach.
Można powiedzieć, że bezpośrednią przyczyną obecnego stanu rzeczy jest to, że w którymś momencie zostały odcięte dostawy materiału z Dalekiego Wschodu. Cała Europa zaczęła przetwarzać swój lokalny kamień i nagle okazało się, że przy takiej wielkości produkcji wszystkie zakłady potrzebują modernizacji.
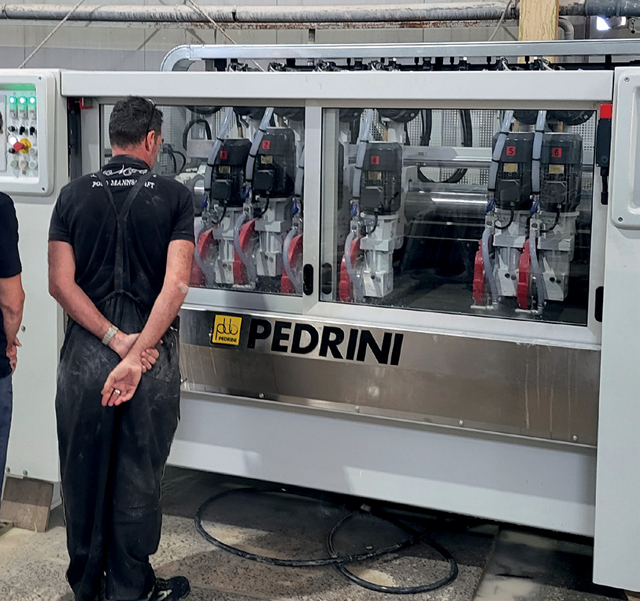
Jak oceniasz efekty modernizacji?
Wspaniała, najnowocześniejsza w Polsce, linia do produkcji płytek. Przy czym należy zaznaczyć, że linia jest modernizowana nie dlatego, że się zmienia profil klientów, tylko dlatego, by dostarczyć większą ilość towaru na rynek przy mniejszym zaangażowaniu osób. Dzięki tej automatycznej linii mogę wyprodukować więcej płytek przy mniejszej liczbie pracowników ją obsługujących, a pracownicy mogą zająć się innymi zadaniami. Chodzi tu tylko o walor czysto ekonomiczny.
Podsumowując.
Zlikwidowaliśmy wąskie gardło, czyli manualną rozcinarkę poprzeczną firmy Pedrini, wymieniając ją na sześciodyskową w pełni automatyczną obcinarkę tej samej firmy. Oczywiście oznacza to, że pojawiło się nowe wąskie gardło, którym w tej chwili są piły rozcinające bloki. Poprzednio przerabiałem na bieżąco wszystko to, co dostarczały piły – maszyny pracowały 8 godzin przez 5 dni w tygodniu. Przy obecnej wydajności, która powstała po uruchomieniu nowej rozcinarki poprzecznej, linia w ciągu dwóch-trzech dni jest w stanie przerobić tygodniową produkcję pił. Podsumowując: mam nowoczesny zakład, który jest ciągle modernizowany, a modernizacja raz zaczęta nigdy się nie kończy.
Tomasz Rogala
(TGR, Świebodzice)
Zamontowaliśmy w tym roku w firmie Marmur-Płytki Jacka Łaty automatyczną rozcinarkę poprzeczną produkcji Pedrini jako element modernizacji jego linii do produkcji płytek. W momencie uruchomienia – w 2010 roku – była pierwszą od lat 80-tych nową, kompletną linią do produkcji płytek marmurowych w Polsce. I jak dotychczas jedyną. Jacek Łata zdecydował się wtedy zamienić starą polerkę polerującą do 45 cm na linię produkcyjną o maksymalnej szerokości obróbki do 60 cm. Bo tego żądał od niego rynek.
Po wielu latach pracy na oryginalnych maszynach, klient zdecydował się na wymianę ręcznej przecinarki 3-tarczowej na 6-tarczową w pełni automatyczną, z funkcją automatycznego rozpoznawania długości pasa. Nowa maszyna to model topowy w swojej grupie.
Nieoficjalnie mogę zdradzić, że trwają prace nad uruchomieniem podobnej linii produkcji Pedrini na Śląsku. To naprawdę istotna i ważna wiadomość. Jeszcze kilkanaście, kilkadziesiąt lat temu takich linii – oczywiście prostszych – było w Polsce kilka: w Stroniu Śl., Jordanowie, Kielcach, Morawicy, Pińczowie i Sławniowicach. Wszystkie pamiętajace czasy komuny. Teraz z żalem trzeba powiedzieć, że mamy własne, ciekawe marmury, ale ich prawie nie wydobywamy, a jak już wydobędziemy, to nie mamy czym ich przerabiać.
Cieszy więc, że będzie druga linia pracująca na polskich marmurach. Nie chodzi o to, czy są ładne, bo to rzecz gustu, ale o to, że stosowanie w budownictwie lokalnych materiałów jest bardziej ekologiczne, co znajduje zresztą swoje odbicie w międzynarodowych certyfikatach takich, jak np. BREEAM, i nadaje budynkom bardziej „swojski”, lokalny wygląd.
Jako przedstawiciel Pedrini w Polsce cieszę się z każdej dostarczonej maszyny. Te do marmuru cieszą mnie jednak podwójnie, bo polski marmur przeżył ogromny regres po 1990 roku.
Wychodząc poza standard
Portrety nagrobkowe zobaczyć można prawie na każdym cmentarzu, na wielu pomnikach. Przeważająca ich większość to standardowe lub wypukłe porcelanki owalne.
Te standardowe – czyli grubości ok. 0,5 cm – produkowane są metodą prasowania i dają gwarancję trwałości (o ile są poprawnie wyprodukowane i przyklejone, a ich nasiąkliwość nie przekracza 1%). Płytki wypukłe są natomiast wytworzone metodą wylewania. To głównie stare porcelanki lub ich nowoczesne imitacje. Coraz częściej na nagrobkach można zobaczyć także kryształy. Popularnością wśród klientów cieszą się przede wszystkim klasyczne prostokąty fazowane lub proste.
Większość osób wybiera właśnie takie minimalistyczne i klasyczne rozwiązania. Czasami jednak klient szuka czegoś więcej, czegoś ciekawego, czegoś, czego jeszcze sam do tej pory nie widział. Na świecie jest około 7,9 mld ludzi, a w samej Polsce mieszka nas prawie 38 milionów. To przecież oczywiste, że każdy ma inne upodobania, preferencje, czy gusta. Tak samo, jak kamieniarze stale poszerzają swoją ofertę, aby zaspokoić potrzeby klientów w zakresie różnorodności kolorów, materiałów i kształtów, producenci fotoceramiki pomagają wyjść naprzeciw tym potrzebom poprzez szeroką ofertę swoich produktów.
Co można zatem zaproponować osobie, dla której zwykły owal zdaje się być zbyt oczywisty?
Warto sięgnąć wtedy głębiej do oferty fotoceramiki i fotokryształów. Prawie każdy producent oferuje obecnie podstawowe kształty typu serca, okręgi, kwadraty, czy pergaminy. Jednak posiadanie obszernych magazynów, które pomieszczą tysiące płytek oraz zatowarowanie ich na zapas jest dość trudne i kosztowne. Na szczęście na polskim rynku można znaleźć producenta fotoceramiki, który oferuje bardzo szeroką ofertę płytek niestandardowych, także tych wstępnie dekorowanych, dzięki czemu nawet bardzo wymagający klient znajdzie coś, co przypadnie mu do gustu.
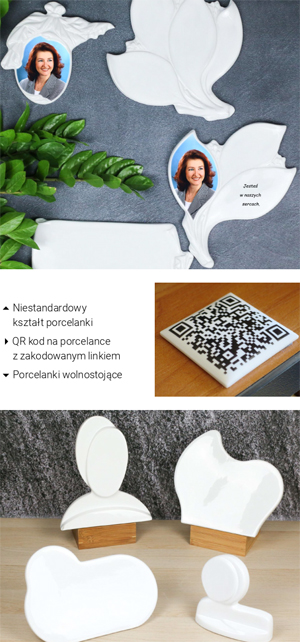
Jednym ze sposobów na urozmaicenie portretu nagrobnego jest wykorzystanie niestandardowego kształtu fotoceramiki (fot. 1). Wybierając przykładowo porcelanę składającą się z kilku sekcji, mamy dowolność tworzenia kompozycji zawierającej fotografię, pamiątkową sentencję, czy też grafikę pomysłu klienta.
Może osoba zmarła miała pasję, którą chciałaby także uwiecznić na porcelanie? Może tworzyła piękne rękodzieło lub pisała poruszające wiersze, do których możemy mieć dostęp przez kod QR (fot. 2) wypalony na porcelanie?
Alternatywnie można zaproponować klientowi porcelanki wolnostojące (fot. 3). Zarówno kiedy kształt nagrobka wymusza skorzystanie z takiego rozwiązania, jak i wtedy, kiedy kreatywność klienta pozwala na mniej standardowe podejście do realizacji.
Wiele osób nie zdaje sobie sprawy z faktu, że porcelanki nagrobkowe mogą być także wstępnie dekorowane (fot. 4), a więc zawierać kolorowe elementy ozdobne. Taka propozycja przypadnie do gustu szczególnie osobom, którym podoba się wykorzystanie koloru i złota w zdobieniach. Wybór porcelanek w kształcie książek, pergaminów, czy też tablic z wizerunkami Świętej Rodziny może być ciekawą propozycją szczególnie dla klientów reprezentujących starsze
pokolenie.
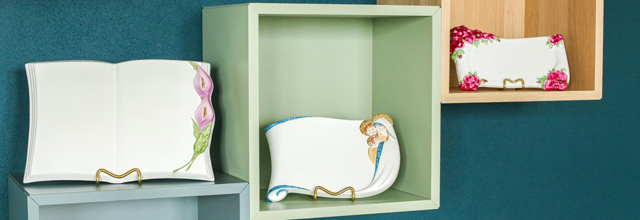
Porcelanki mogą być wstępnie dekorowane
Artykuł na podstawie materiałów własnych firmy Opal.
Najnowszy numer
4/2026 (143)


Ogłoszenie drobne
kup, sprzedaj, zamień...

Reklama W Kurierze
Poznaj zalety naszego pisma
- Kurier Kamieniarski to dwumiesięcznik – najstarszy na rynku kamieniarskim, wydawany od 1997 r. Jest bezpłatnie wysyłany do ponad 3.800 osób i firm związanych z branżą kamieniarską.
- Nasza baza adresowa jest na bieżąco aktualizowana, a co tydzień dopisujemy do niej nowe firmy. Stale zdobywamy nowe kontakty biorąc udział w targach i spotkaniach branżowych.
- Osiągamy ponad 99% skuteczność - z wysłanych 3.800 egzemplarzy wraca do nas nie więcej niż 30-50 szt.