 Artykuły Technologie
Technologie
Geomax Zoom 3D: inwentaryzacja może być łatwa i dokładna

System pomiarowy Geomax Zoom 3D, podobnie jak tachimetr, łączy w sobie cechy teodolitu, niwelatora oraz dalmierza laserowego. Za pomocą takiego instrumentu możemy zinwentaryzować niemal każdy obiekt budowlany wraz z wizualizacją 3D.
Instrument składa się z trzech sensorów. Pierwszy to disto (dokładny dalmierz laserowy), drugi – sensor odczytu koła pionowego i poziomego, a trzeci to automatyczny kompensator. Dane pozyskujemy w postaci punktów lub linii. Urządzenie sterowane jest z tabletu lub komputera PC za pomocą bardzo prostego i czytelnego interfejsu X-PAD. Dodatkowo urządzenie posiada kamerę z funkcją automatycznego rozpoznawania wielokątów, co czyni je w pełni funkcjonalnym robotem. Geomax Zoom 3D to nowoczesne urządzenie optymalizujące wydajność pomiarów i obniżające ich koszty.
Bardzo szybko, jednoosobowo jesteśmy w stanie wykonać wszelkie pomiary, nawet najbardziej skomplikowanych obiektów, również w miejscach niedostępnych. W ciągu kilku sekund możemy wyeksportować plik pomiarowy do formatu DXF, a następnie obrobić go na komputerze lub centrum CNC.
Jak ważny jest dokładny pomiar nie trzeba chyba nikogo przekonywać. Jak długo trwa też każdy zna z własnego doświadczenia. W branży kamieniarskiej błąd na tym etapie może być niezwykle kosztowny. Dlatego w tym artykule chciałbym przedstawić rozwiązanie, które uprości i przyspieszy pracę, a jednocześnie zapewni niezwykłą precyzję pomiarów.
Aby lepiej zobrazować jak do pomiarów wykorzystać Geomax Zoom 3D opiszę przykładową inwentaryzację pomiarową blatu kuchennego.
Ustawiamy Geomax Zoom 3D w dowolnym miejscu w sąsiedztwie mierzonego obiektu lub przestrzeni. Urządzenia same się wypoziomuje i rozpocznie pomiar. Urządzenie obsługuje się za pomocą tabletu. Wskazujemy punkty pomiarowe lub ustawiamy skany liniowe. Możemy zwymiarować dokładnie wszystkie długości oraz kąty, także między ścianami. Możemy na bieżąco edytować każdy punkt, łączyć w linie, odczytywać wymiary w programie X-PAD, który jest dodawany do sprzętu. Oprogramowanie umożliwia także, już na etapie pomiarów terenowych, wyliczenie położenia niewidocznych punktów pomiarowych tak, aby wynik pomiaru był kompletny. Oczywiście oprogramowanie pozwala także na wykonywanie zdjęć z miejsca pomiarów oraz sporządzenie notatek dotyczących szczegółów inwentaryzacji.
Czas wykonania pomiaru wynosi około 15 minut – przy odrobinie wprawy można go nawet skrócić. Postęp pracy można śledzić na ekranie tabletu i kontrolować każdy jego szczegół.
Wynikiem pomiaru jest plik formatu CAD lub txt, który dowolnie można obrobić i wysłać do maszyny CNC. Podczas instalacji wykonanego blatu, urządzenie może także wyznaczyć punkty montażowe.
Dane techniczne:
Kątomierz cyfrowy: poziomo 360°, pionowo 250°, dokładność 5" (1,2 mm / 50 m)
Dalmierz laserowy: współosiowy, widzialny czerwony laser, Klasa 2, światło 650 nm, moc < 1 mW
Zasięg: 0,5 – 50,0 m
Dokładność pomiarów (3D): kombinacja kąta i odległości: 1 mm/10 m, 2 mm/30m, 4 mm/50 m
Urządzenie posiada bardzo bogate oprogramowanie. Wśród jego funkcji można wymienić m. in.: nadawanie wysokości z reperu roboczego, przenoszenie pionu z sufitu na posadzkę, automatyczne skanowanie profili co 1 cm w pionie lub poziomie, pomiar odległości i wysokości między dwoma punktami, liniami, płaszczyznami oraz kilkadziesiąt innych zadań nie włączając wyliczeń objętości i powierzchni 2D.
To pierwsze tego typu urządzenie, które łączy w sobie możliwości teodolitu, niwelatora budowlanego, dalmierza laserowego, pionownika oraz tachimetru robotycznego. Pomimo tego jest naprawdę proste w obsłudze i na budowie zastąpi wszystkie wymienione urządzenia. Ważna jest również jego kompatybilność z najpopularniej-szymi programami typu CAD.
W tej chwili trwają testy oprogramowania na Androida. Oznacza to, że już wkrótce będzie można obsługiwać Geomax Zoom 3D przy pomocy dowolnego urządzenia z tym systemem operacyjnym. Dla klientów oznacza to zdecydowane obniżenie kosztów zakupu tego ultra-nowoczesnego zestawu pomiarowego.
Kolejny krok technologii cięcia liną diamentową

Pedrini S.p.A. to włoski producent maszyn do obróbki kamienia z 55-letnią historią. W tym roku z ogromnym sukcesem Pedrini wdrożył nowy model traka linowego dostosowanego do liny diamentowej o średnicy 5,3 mm.
Dodatkowo warto także zwrócić uwagę, że prototypowa maszyna z liną 7,3 mm, została w tym roku poddana remontowi i przy tej okazji dostosowana również do liny 5,3 mm. Zleceniodawcą remontu była firma Marmi Orobici, która w tej chwili jest użytkownikiem trzech maszyn tnących liną 5,3 mm i dwóch z liną 6,3 mm.
W sytuacji, gdy w Polsce wiele firm używa wciąż maszyn dostosowanych do liny o średnicy powyżej 8 mm trzeba zapytać: Dlaczego warto przejść na linę 5,3 mm? Odpowiedź jest prosta. Dlatego, że firmie, która tnie dużo drogich materiałów, zastosowanie liny 5,3 mm przynosi istotne oszczędności. Oszczędności, które już w okresie amortyzacji maszyny, mogą sięgnąć wartości początkowej tej maszyny!
Nie miejsce tu na szczegółowe wyliczenia, przytoczę tylko wyliczenie różnicy w wydatku z bloka, podawanego w metrach kwadratowych płyty na metry sześcienne bloka (m2/m3).
Wydajność płyt z bloku (nominalną ) liczy się następująco:
W = 1000 : ((G + 1) x S)
G – grubość nominalna płyty w cm
S – skok rowka w mm
Korzystając z powyższego wzoru wydajność nominalna płyt z bloka w m2 płyt na m3 bloka kształtuje się następująco:

Oprócz lepszego wykorzystania materiału (wydajność m2 płyt z m3 materiału), wśród zalet zastosowania liny 5,3 mm na traku wielolinowym Pedrini można wymienić:
• wzrost wykorzystania materiału o 6% ( dla 5-6 cm : 3%),
• redukcja zużycia energii elektrycznej o 20%,
• redukcja szlamu o 27%,
• wzrost wydajności maszyny oraz redukcję udziału amortyzacji i robocizny w cenie jednostkowej produktu (maszyna w tym samym czasie, z tą samą obsługą wycina więcej m2).
Zauważyć należy, że lina 5,3 mm jest droższa – szacuje się, że o około 15-20% – ale z tendencją malejącą. Pomiędzy liną 6,3 mm a 7,3 mm różnicy w cenie nie ma. Dlatego przyjmuje się, że, granicą od której przejście na linę 5,3 mm zacznie przynosić oszczędności, jest cena sprzedaży 1 metra kwadratowego gotowej płyty (przy grubości 2 cm) na poziomie około 75€.
Dyskusji o zmniejszaniu średnicy liny nie można prowadzić w oderwaniu od maszyn, na których liny te pracują – one po prostu muszą być odpowiednio skonstruowane, a wdrożenie ich do produkcji i sprzedaży musi być poprzedzone testami produkcyjnymi. Rynek będzie jednak wymuszał te zmiany, bo producenci granitów szukają oszczędności, a producenci marmurów kalkulują, kiedy będą mogli zamieniać swoje traki listwowe z rzazem około 4 mm na traki linowe.
Pedrini dostarczyło – lub właśnie finalizuje dostawę – 7 maszyn z liną 5,3 mm. Dołączyły one do stu pracujących już maszyn z linami o grubości 7,3mm i 6,3 mm. Warto dodać, że polski producent trawertynu WKG z Wojkowic używa Pedrini Jupiter (56 lin) z liną 6,3 m do cięcia tego materiału. I to z prędkością około 150-200 cm/h!
Tylko kwestią czasu jest zatem kiedy maszyna z liną 5,3 mm stanie w Polsce – obok dwóch już pracujących z liną 7,3 mm i czterech z liną 6,3 mm.
Wiertarka dla liternictwa
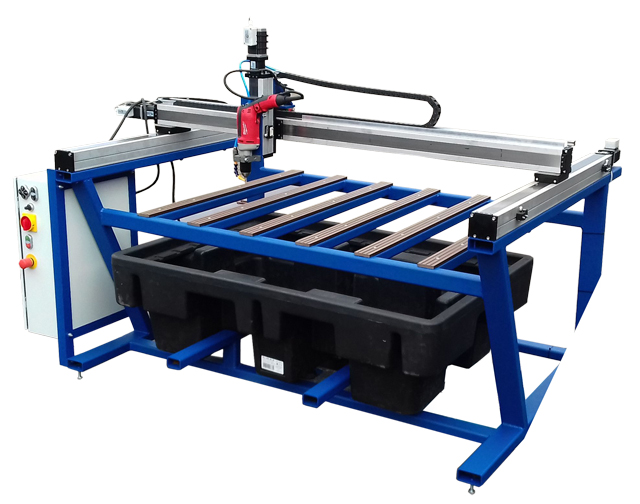
Nawiercenie otworów w odpowiednim układzie, to podstawa przy montażu liter na tablicach nagrobnych i pamiątkowych. Precyzja i doświadczenie mają tu również niebagatelne znaczenie.
Jednak przy zastosowaniu wiertarki produkcji firmy K&K Automatic Machines – zaprojektowanej z myślą o liternictwie – proces ten staje się maksymalnie uproszczony i zautomatyzowany. Urządzenie umożliwia samodzielny montaż liter na płytach kamiennych w otworach wykonanych automatycznie.
Wyjątkową cechą tej wiertarki jest fakt, że oparta jest na autorskim, polskim oprogramowaniu „Projekt Tablicy”. Dzięki temu oprogramowaniu użytkownik może w łatwy i wygodny sposób samodzielnie zaprojektować oraz umieścić dowolny tekst na płycie kamiennej. Jednak, kluczowym elementem przesądzającym o unikalności maszyny i oprogramowania, jest możliwość komponowania i wykonywania napisów na bazie liter oferowanych przez uznane firmy.
W bazie programu mogą znaleźć się litery: Pilla, Vezziani, Biondan, Caggiati, Rodlew itd. Można także stworzyć własną, indywidualną bazę czcionek. Pozwala to na wykonywanie napisów przy użyciu jednego urządzenia i jednego programu – bez ograniczeń, co do producenta, kształtu czy wielkości liter w napisach. Tym samym można zastosować kilka krojów liter – od różnych dostawców – w jednym projekcie.
Urządzenie jest sterowane za pośrednictwem wbudowanego kontrolera PLC – w przypadku zerwania połączenia z komputerem kontynuuje pracę. Komputer lub laptop potrzebny jest jedynie do za-projektowania napisów i zaprogramowania maszyny przed uruchomieniem programu wiercenia.
Pracą wiertarki steruje aplikacja, która umożliwia nie tylko wykonanie projektu, ale zapisanie go i wydruk w dwóch trybach:, jako pełny projekt lub sam tekst. Każda z liter w projekcie ma opisane położenie otworów, które będą nawiercone do jej mocowania, odstęp od litery poprzedzającej, jej szerokość, wysokość itp.
Konstrukcja wiertarki oparta jest na przenośnej, kompaktowej ramie profilowej wyposażonej w stolik roboczy o wymiarach 1500 × 1400 mm. Wielkość stolika może być dostosowana do indywidualnych potrzeb zamawiającego. Obszar roboczy maszyny to: 1310 x 910 x 140 mm. Narzędzie – wiertło – chłodzone jest wodą podawaną przez pompę zanurzeniową umieszczoną w wannie wychwytowej pod zintegrowanym stolikiem roboczym.
„Projekt Tablicy” jest oprogramowaniem dostępnym dla wszystkich kamieniarzy oraz producentów liter. Można je ściągnąć, zainstalować i rozpocząć z nim pracę bez konieczności kupowania maszyny. Program umożliwia dołożenie własnych szablonów czcionek, którymi można wymieniać się z pozostałymi użytkownikami aplikacji „Projekt Tablicy”. Jest to oprogramowanie otwarte, bezpłatne i dostępne dla wszystkich.
Program „Projekt Tablicy” można pobrać ze strony:
www.machines.pl/wiertarka
Druk na kamieniu czyli ploter dla kamieniarza
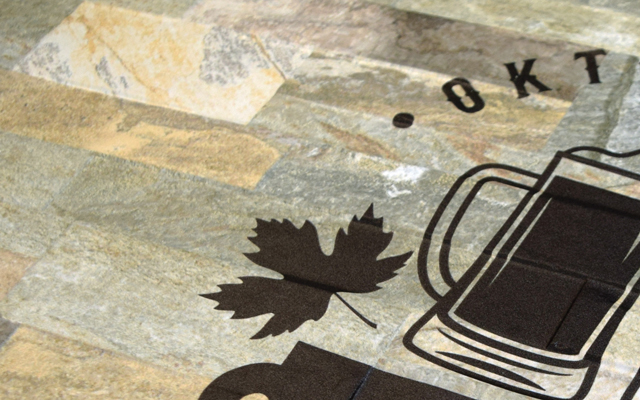
Wyobrażasz sobie kamienny parapet z kolorowym, orientalnym wzorem? Albo blat stylowego stołu z reprodukcją znanego obrazu? A może panele kuchenne czy płytki łazienkowe z ornamentem nawiązującym do wyposażenia całego domu? To nie magia. Cyfrowy druk na kamieniu i konglomeratach jest już możliwy. I to z precyzją przekraczającą możliwości Twojej najlepszej drukarki do zdjęć z wakacji. Takie możliwości daje technologia UV.
Nie tylko drukarze czy „reklamiarze” mogą korzystać z dobrodziejstw rozwoju druku cyfrowego. Dzięki technologii światło-utwardzania atramentu na niemal każdej powierzchni można dziś drukować dowolne wzory. Personalizacja czy nadanie indywidualnego charakteru nie stanowi dziś problemu.
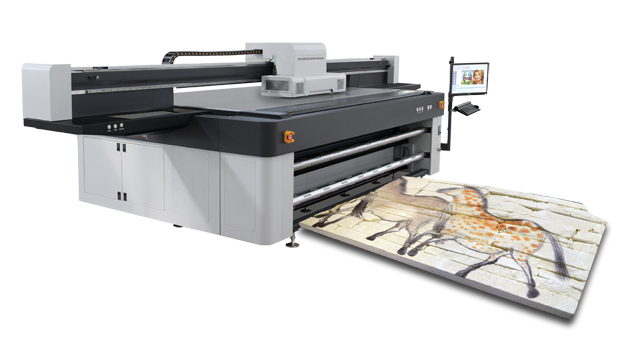
Artemis Orion to stołowy ploter (tzw. flatbed) o wysokiej precyzji i jakości druku na materiałach płaskich. Umożliwia zadruk materiałów o ciężarze do 300 kg i wielkości nawet do 305 x 205 cm. Niespotykana rozdzielczość 2880 dpi pozwoli na precyzyjny i realistyczny zadruk tablic i płytek kamiennych, elementów małej architektury, a także drobnych gadżetów.
Artemis Orion jest urządzeniem wyjątkowo uniwersalnym oraz wszechstronnie konfigurowalnym. To ciężka, przemysłowa maszyna do produkcji zarówno w dużych nakładach jak i pojedynczych wzorów na życzenie lub prototypów. Oczywiście drukarka doskonale sprawdza się również w innych dziedzinach. Druk UV jest także możliwy na szkle, ceramice, płytach meblowych i tworzywach sztucznych, a także wszystkich materiałach znanych z branży reklamowej. Dlatego możliwości Artemis Orion pozwalają rozszerzyć zakres działalności oraz uczynić oferowane przez firmę produkty konkurencyjnymi zarówno cenowo, jak i jakościowo. Jej szybkość druku (do 80 m2/h) oraz niezawodność, gwarantowana jest przez zainstalowane podzespoły znanych marek – wymienić można choćby głowice drukujące Konica Minolta czy silniki Panasonic.
Szybkość działania
W odróżnieniu od tradycyjnej metody zadruku atramentowego znanego choćby z drukarek biurkowych, gdzie atrament wchłania się w podłoże, w czasie druku UV następuje proces utrwalenia tuszu na powierzchni podłoża za pomocą światła UV. Dlatego nadruki są odporne na wodę, światło, czynniki biologiczne i warunki zewnętrzne (słońce, wilgoć, zmiany temperatur) oraz na czynniki mechaniczne (zarysowanie, ścieranie).
Technologia druku UV sprawia też, że nadruk nie potrzebuje czasu na schnięcie i natychmiast jest gotowy do użycia lub montażu albo dalszego przycinania i obrabiania. Oznacza to maksymalne skrócenie czasu produkcji.
Wydruk UV nie wymaga zatem dodatkowego zabezpieczania lakierami lub laminatami i bezpo-średnio po wykonaniu jest gotowy do wykorzystania w miejscu przeznaczenia.
Przede wszystkim precyzja
Stabilność konstrukcji plotera, o której świadczy między innymi jej waga, przekłada się na wyższą precyzję pracy. Rama spawana jest z aluminium o strukturze plastra miodu. Brama karetki głowicy drukującej została wykonana z jednego elementu. Firma Igus, która jest producentem prowadnic karetki zyskała sobie renomę najlepszego producenta w swo-jej klasie na świecie. Lampy Integration, które zostały użyte w ploterze Orion przewyższają kilkukrotnie trwałością, mocą i jakością lampy używane do produkcji innych ploterów konkurencyjnych.
Zastosowanie systemów: inteligentnego przeplatania się pasów drukowanej grafiki, automatycznego pomiaru mediów, antystatycznej listwy dejonizującej, układu degazowania atramentów, cyrkulacji koloru białego oraz systemu czyszczenia pojedynczych kolorów na głowicy stawia maszynę Artemis na najwyższym poziomie, jeżeli chodzi o zastosowanie profesjonalnych rozwiązań technicznych ułatwiających pracę oraz poprawiających jakość końcowego wydruku.
Produkcja narzędzi diamentowych
13 lipca 2003 roku. Młody student oblewa „zerówkowy” egzamin z prawa administracyjnego i zaczyna wakacyjną pracę u ojca. Produkcja narzędzi diamentowych. Brzmi ponuro, czyż nie?
Jak się później okazało sama produkcja nie jest specjalnie skomplikowana i – oprócz konieczności zachowania najwyższej precyzji – dosyć prosta: zmieszaj proszki, skręć formy, wsyp proszki, wygrzej w piecu indukcyjnym, wyszlifuj, nalutuj, odkryj diament, sprawdź parametry i... w Polskę.
Oczywiście nie byłoby narzędzi, gdyby nie wiedza co z czym zmieszać, jak wygrzać albo jak dopasować spoiwo do materiału. Ale zacznijmy od początku.
„Panie, ale takiego freza, żeby rys nie było”
Do produkcji narzędzi diamentowych używa się mieszanki proszków metali takich jak np. kobalt, brąz, miedź, żelazo, nikiel, ale również np. węglików wolfra-mu, żelaza. Do tego oczywiście syntetyczny diament w odpowiednim rozmiarze (stąd właśnie granulacja) i ilości (koncentracja). Zasada jest taka, im grubszy diament, tym szybsze szlifowanie, ale i większe rysy.
„Taki to ten frez, żeby zdzierał mocno”
Wymieszane proszki wsypywane są do form grafitowych, które odpowiednio ustawione i skręcone z odpowiednią siłą lądują w piecu indukcyjnym. Na tym etapie ważna jest temperatura, nacisk i czas grzania. Temperatura spiekania segmentów do obróbki granitu waha się w przedziale 500-800oC przy nacisku kilku ton. Dla porównania: segmenty do świeżego betonu spieka się przy temperaturze nawet do 1200oC.
Odpowiednio wygrzane segmenty poddawane są testowi twardości twardościomierzem Brinella.
Jak powstaje piła
Wygrzane segmenty o sprawdzonej twardości i przeszlifowanej powierzchni, która będzie lutowana, są gotowe do zamocowania na dysku. Do połączenia segmentów z dyskiem używa się srebra w obecności topników. W tym procesie można również użyć pewnych stopów brązu.
Jest zasada, że segment powinien być szerszy od dysku – przynajmniej o milimetr, a w przypadku dużych pił – 2000-3500 mm – nawet więcej. Dzięki temu segmenty wystają co najmniej 0,5 mm na każdą stronę dysku i nie dochodzi do tarcia boku piły o przecinany materiał.
Zęby muszą być lutowane z ogromną precyzją. Żeby piły „nie ściągało na boki” montaż każdego segmentu po-winien być sprawdzony. Służy do tego miernik rozwarcia zębów piły czyli mikrometr. Te urządzenia pozwalają na pomiary z dokładnością do 0,05 mm. Tylko idealny montaż segmentów gwarantuje dobrą i bezawaryjną pracę piły, równomierne zużywanie elementów tnących i gładką powierzchnię przeciętego materiału.
Po nalutowaniu i sprawdzeniu segmentów oraz całego dysku należy diament odkryć. Do tego używa się tzw. odkrywarki, czyli maszyny, która twardym kamieniem szlifierskim wytłukuje nierówności zębów, nadaje im właściwy profil i wymiar oraz odkrywa i kierunkuje diament.
Piła jest gotowa do użycia.
„A czemu ta piła mi nie tnie?!”
Ano dlatego, że diament, który był na wierzchu zdążył się wykruszyć, a nowy nie zdążył się odkryć, przez co piła się „zagłaskała” („zatłukła”). Powody są dwa: albo piła jest za twarda albo maszyna za słaba.
„Ta piła to szczypie”
Jeżeli piła skubie (zrywa) kamień, to najczęściej powodem jest nierównomierne jej zużycie – czyli „zrobiło się jajo”. Jajo robi się wtedy, gdy jest luz na wałku, pilarz nową piłą zbyt mocno wjechał w kamień, ewentualnie piła była źle odkryta w procesie produkcji.
„Piła mi tnie banany”
Albo „kiełbasy” jak kto woli. Płaszczyzna cięcia nie jest płaska – jest wklęsła lub wypukła. Jeśli maszyna jest dobrze ustawiona, powodem może być „kapelusz” lub krzywo przylutowane segmenty. W obu przypadkach rozwiązaniem jest zwrot do dostawcy w celu wyeliminowania błędów. Krzywo przylutowane elementy należy zamontować na nowo. „Kapelusz” to efekt przegrzania dysku podczas produkcji, ewentualnie zbyt małego użycia wody w procesie cięcia, przez co dysk się grzeje i staje się podatny na wpływ otoczenia.
Banany mogą być również wynikiem różnicy naprężeń dysku pomiędzy częścią bliżej środka i na obwodzie, przez co piła nie jest płaska (dysk można wygiąć w jedną lub drugą stronę). Tę wadę likwiduje się przy pomocy walcowania lub przy pomocy młotka o odpowiednim kształcie i wiedzy jak, gdzie i z jaką siłą uderzyć.
Po każdej interwencji piłę diamentową należy wyrównać na odkrywarce. Tylko w ten sposób nie zastąpimy jednego problemu drugim.
I tak, pomimo innego zawodu wyuczonego i tytułu magistra administracji europejskiej, siedzę w obróbce kamienia. Spotykam ciekawych ludzi, nawiązuję współ-pracę z firmami małymi i dużymi i nic nie wskazuje na to żebym miał opuścić tę ciekawą i różnorodną jak rodzaje kamyczków branżę….
Do zobaczenia (przeczytania) wkrótce.
Najnowszy numer
4/2026 (143)


Ogłoszenie drobne
kup, sprzedaj, zamień...

Reklama W Kurierze
Poznaj zalety naszego pisma
- Kurier Kamieniarski to dwumiesięcznik – najstarszy na rynku kamieniarskim, wydawany od 1997 r. Jest bezpłatnie wysyłany do ponad 3.800 osób i firm związanych z branżą kamieniarską.
- Nasza baza adresowa jest na bieżąco aktualizowana, a co tydzień dopisujemy do niej nowe firmy. Stale zdobywamy nowe kontakty biorąc udział w targach i spotkaniach branżowych.
- Osiągamy ponad 99% skuteczność - z wysłanych 3.800 egzemplarzy wraca do nas nie więcej niż 30-50 szt.